精密射出成形において、技術者や設計者を特に悩ませる成形不良が「ヒケ(表面の凹み)」と「ボイド(内部の空洞)」です。
実は、この2つの不良は「発生する根本的な原因(メカニズム)が全く同じ」であり、条件や形状によってどちらか一方、あるいは両方が姿を変えて現れる「表裏一体」の不良であることをご存知でしょうか。
本記事では、ヒケとボイドがなぜ表裏一体と言われるのか、その分岐点となるメカニズムの違いと、両方を同時にシャットアウトするための具体的な対策アプローチを専門的な視点から解説します。
なぜヒケとボイドは「表裏一体」なのか?共通の発生メカニズム
ヒケとボイドの発生源は、どちらも溶融樹脂が冷却・固化する際に起こる「体積収縮」にあります。
金型内に注入された溶融樹脂は、金型の壁面に触れている「表面(スキン層)」から先に冷えて固まり、製品の「内部(コア層)」は熱がこもるため遅れて冷却・固化が進みます。 内部の樹脂が後から冷えて縮むとき、周囲の樹脂を内側へギュッと引っ張る力(収縮力)が発生します。この時、製品の「表面の固さ(強度)」によって、どちらの不良になるかが決定します。
分岐点①:表面がまだ柔らかいと「ヒケ」になる
内部が縮む力に表面の樹脂が耐えきれず、内側へ一緒に引きずり込まれて製品表面がペコッと凹んでしまう現象が「ヒケ」です。
分岐点②:表面がすでに硬いと「ボイド」になる
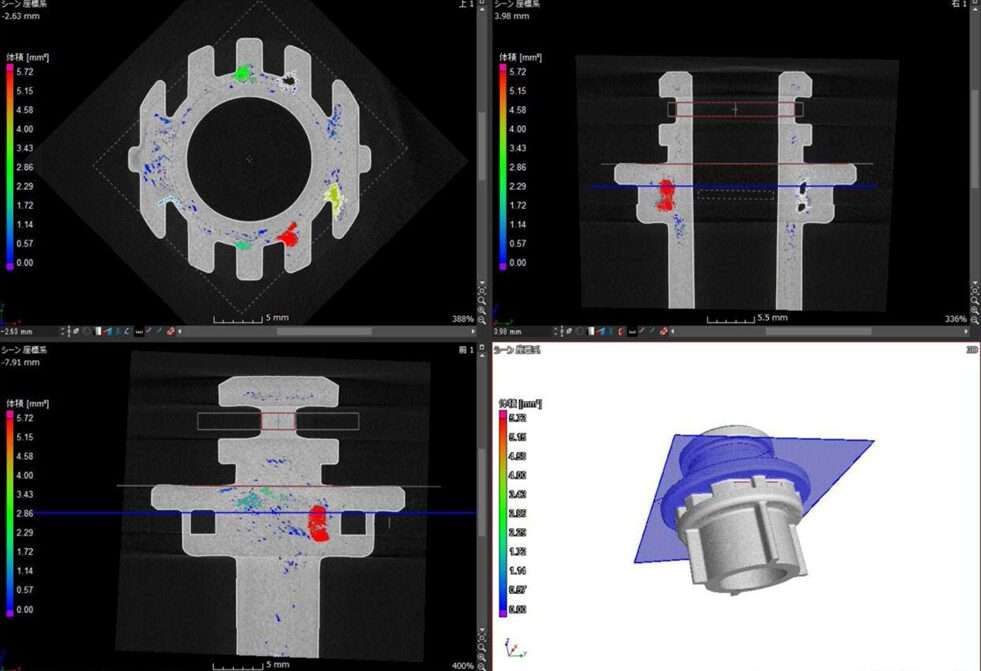
表面の冷却が十分に早く、スキン層がすでにカチカチに固まって形状を維持している場合、内部の収縮力に対して表面は凹まずに耐えきります。その結果、内部の樹脂だけが縮んで引っ張り合い、中心部に「真空の空間」が生まれます。これが「ボイド」です。
このように、「内部が収縮する」という原因は同一であり、表面が凹んで外に現れるか(ヒケ)、表面が耐えて内に隠れるか(ボイド)という違いだけであるため、これらは表裏一体の現象と言えるのです。
外観部品の「ヒケ」、構造部品の「ボイド」
表裏一体の不良ではありますが、製品に与える悪影響や問題となるステージは大きく異なります。
- ヒケの問題点(外観の致命傷): 表面のわずかな凹みであっても、光の反射によって目視で容易に確認できてしまいます。そのため、スマートフォンの筐体や自動車の内装品といった「外観部品」においては、即座に製品価値を失う致命的な外観不良となります。
- ボイドの問題点(強度の致命傷): ボイドは製品の内部に隠れているため、外観検査をすり抜けて市場に流出してしまう危険性があります。しかし、内部に空洞があるということは、その部分の肉厚が不足している状態と同じです。製品に負荷がかかった際、ボイド部分に応力が集中し、予期せぬ「割れ(クラック)」や破損を招くため、強度が必要な「構造部品・機能部品」において極めて深刻な欠陥となります。
💡 あわせて読みたい: 精密射出成形におけるクラック(割れ)の発生メカニズム!根本的な対策は?
ヒケ・ボイドが頻発する「熱だまり」形状
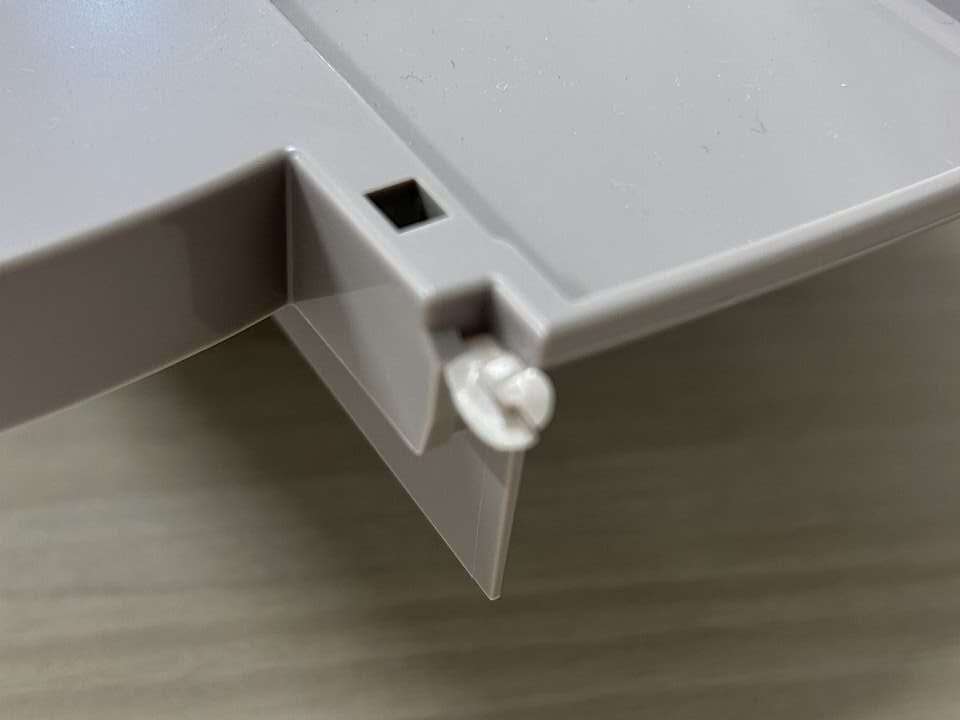
製品設計の段階で、ヒケとボイドのどちらかが(あるいは同時に)発生しやすい典型的な箇所があります。それが「局所的な厚肉部」と「リブ・ボスの根元」です。
製品の基本肉厚に対して、補強用のリブやビス止めのためのボスが交差する部分は、構造的に樹脂の体積が大きくなる「熱だまり」になります。 ここは周囲よりも冷却が大幅に遅れるため、もし表面のスキン層が薄ければリブの裏面が凹んで「ヒケ」になり、樹脂の皮膜が厚く固ければ内部に「ボイド」を形成します。時には、大きなヒケのすぐ下に巨大なボイドが潜んでいるケースも珍しくありません。
まとめ
精密射出成形におけるヒケとボイドは、「冷えて縮む」という全く同じメカニズムから生まれる表裏一体の不良です。
「ヒケが出たから冷却を強めたら、今度は内部にボイド(空洞)ができて強度が落ちた」というように、一方の対策がもう一方の不良を誘発するトレードオフの関係に陥ることもあります。現場での対策時には、製品のスキン層(表面)とコア層(内部)のどちらで熱バランスが崩れているかを正確に見極めることが重要です。
当サイト「精密射出成形ソリューション」では、製品設計の最適化(CAE流動解析)から、保圧を極限までコントロールする精密成形技術まで、ヒケ・ボイドを同時に解決するソリューションをご提供しています。製品の軽量化や厚肉成形におけるトラブルにお悩みの方は、ぜひお気軽にお問い合わせください。