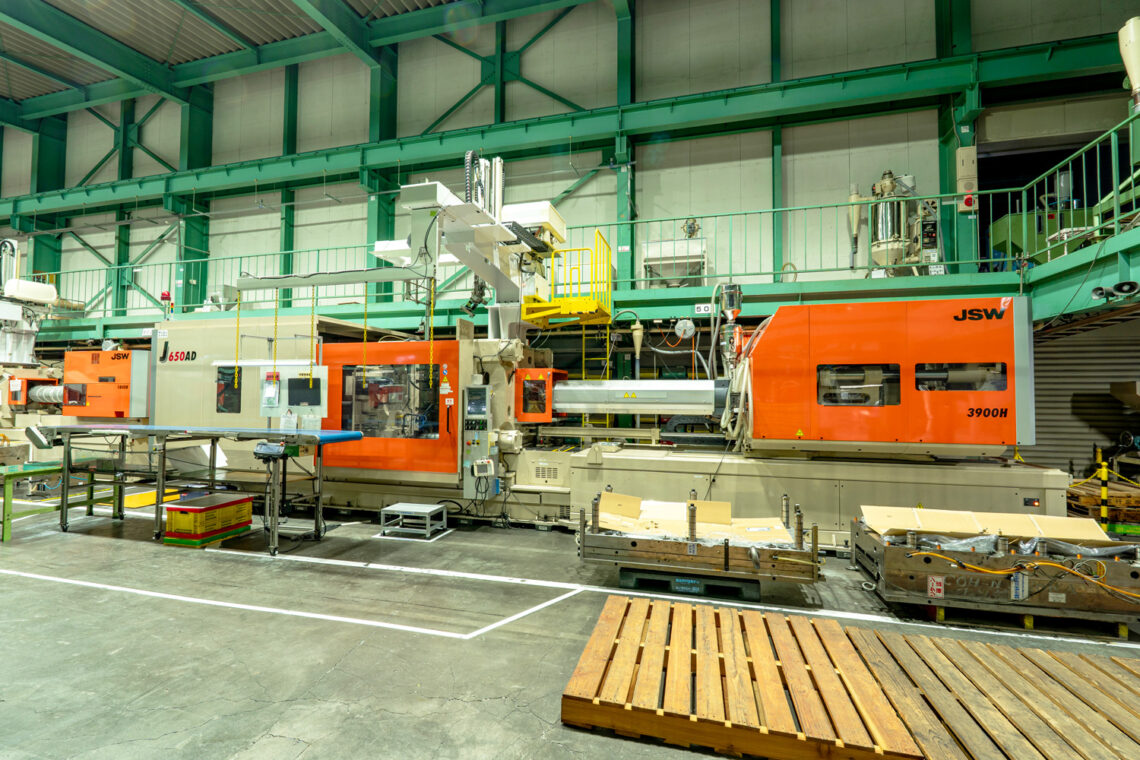
精密射出成形は、複雑で高精度なプラスチック製品を大量生産するために不可欠な技術です。しかし、その生産過程で「離型不良」という問題が発生することがあります。これは生産効率の低下や品質のばらつきに直結するため、高品質な製品を安定して供給するためには、離型不良の対策が極めて重要です。
精密射出成形における離型不良とは?
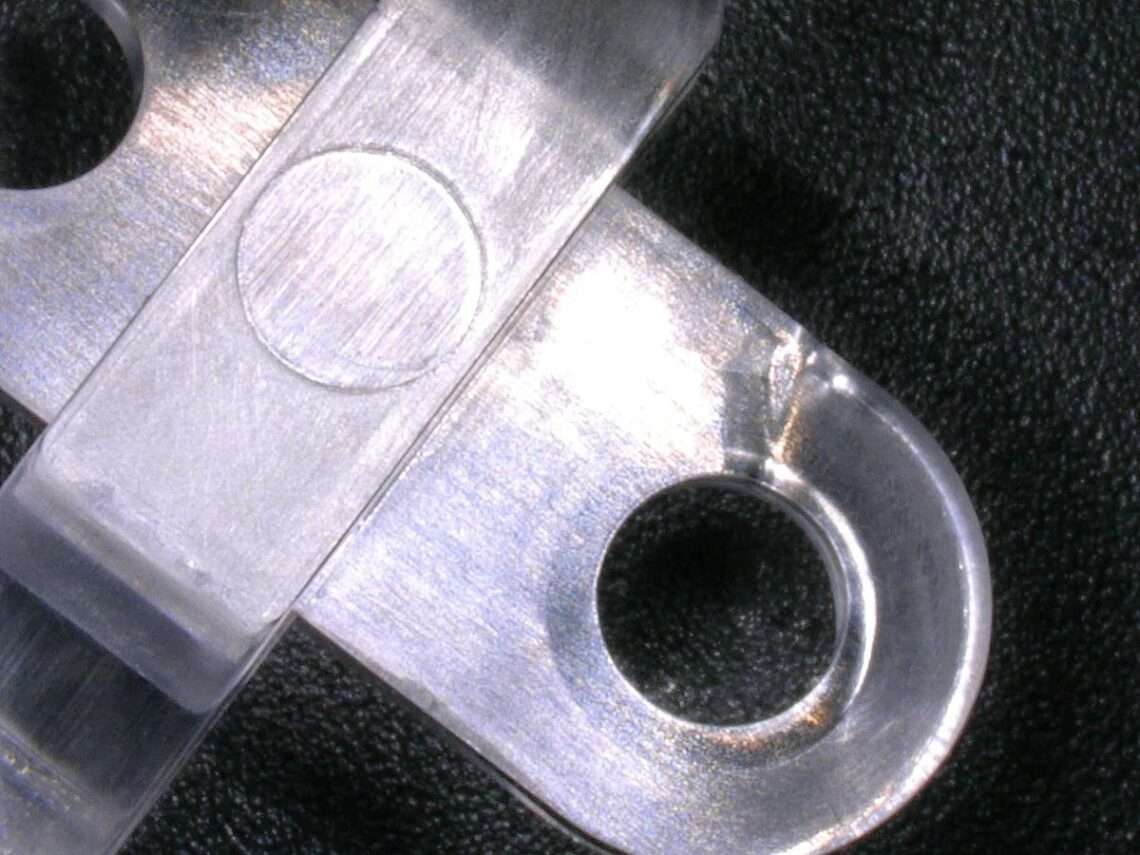
離型不良とは、射出成形において、金型内で冷却・固化された成形品を金型から取り出す際に、スムーズに離型できない現象の総称です。 具体的には、成形品が金型に固着してしまったり、取り出す際に変形、破損、白化したりする状態を指します。 この問題は、自動化された生産ラインを停止させる原因となり、生産性を著しく低下させます。 また、不良品の発生によるコスト増加や、最悪の場合は高価な金型を損傷させるリスクも伴います。
離型不良が発生する主なメカニズム
離型不良は、単一ではなく複数の要因が複雑に絡み合って発生します。 主なメカニズムは以下の通りです。
物理的な要因
- 真空状態の発生による固着: 金型と成形品が密着している状態で無理に引き離そうとすると、部分的に真空状態が生まれ、成形品が金型に吸い寄せられてしまいます。 これは、特に表面が滑らかで広い面積を持つ製品で発生しやすくなります。
- 成形品の収縮による金型への「抱きつき」: 溶融した樹脂は、冷却される過程で収縮します。この収縮によって、成形品が金型のコア(凸部)を強く締め付ける「抱きつき」という現象が発生し、離型抵抗を増大させます。
- アンダーカット形状による引っかかり: 製品の形状に、金型が開く方向に対して引っかかる部分(アンダーカット)があると、物理的に取り出しが困難になります。
金型側の要因
- 金型表面の粗さ: 金型表面が粗いと、摩擦抵抗が大きくなり、成形品が離れにくくなります。 特に、ガラス繊維などが配合された樹脂では、繊維が表面に露出し、さらに摩擦を増大させることがあります。
- 不適切な抜き勾配: 金型から成形品をスムーズに取り出すためには、抜き方向にわずかな傾斜(抜き勾配)が必要です。 この勾配が不足している、あるいは逆勾配になっていると、成形品が金型に食い込み、離型不良の直接的な原因となります。
離型不良を防ぐための具体的な対策
離型不良を防ぐには、「金型」「成形条件」「材料」の3つの側面から総合的にアプローチすることが重要です。
金型設計・製作における対策
- 適切な抜き勾配の設定: 設計段階で、製品の機能に影響のない範囲で、できるだけ大きな抜き勾配(一般的に1~2度)を設けることが基本かつ最も重要です。
- 効果的なエアベントの設置: 樹脂の最終充填部やガスの溜まりやすい位置に、ガスを外部に逃がすための溝(エアベント)を設けることで、真空吸着やガスによる不良を防ぎます。
- PL(パーティングライン)の適切な設定: 金型の分割面であるパーティングラインの位置を工夫し、アンダーカット形状を回避する設計が求められます。
- 金型表面処理: 金型表面に窒化処理やクロムめっき、各種コーティングを施すことで、表面の硬度や滑り性を向上させ、離型性を高めることができます。
成形条件の最適化
- 射出速度・圧力の調整: 射出圧力や保圧が高すぎると、成形品が金型に強く押し付けられ、離型抵抗が増加します。 製品品質を確保できる範囲で、必要最低限の圧力に調整することが重要です。
- 保圧の最適化: 保圧が過剰だとバリやソリ、離型不良の原因になり、不足するとヒケや寸法不良につながります。
- 金型温度と冷却時間の管理: 金型温度や冷却時間が不適切だと、樹脂の固化状態に影響し、離型不良を招きます。 冷却時間が短すぎると変形の原因に、長すぎると収縮による抱きつきが強くなるため、材料や製品形状に応じた最適な管理が必要です。
材料選定と管理
- 離型性の高いグレードの樹脂を選定する: 材料自体が持つ滑り性も離型に大きく影響します。必要に応じて、離型剤が添加されたグレードの樹脂を選定することも有効な手段です。
- 外部離型剤・内部離型剤の適切な使用: どうしても離型が困難な場合、金型に塗布する「外部離型剤」や、材料に添加する「内部離型剤」を使用することで、滑り性を補助します。ただし、製品の塗装性や外観に影響を与える可能性があるため、使用には注意が必要です。
射出成形のことなら、精密射出成形ソリューションNAVIまで!
精密射出成形における離型不良は、生産性や品質に深刻な影響を与える問題ですが、その発生メカニズムを正しく理解し、対策を講じることで未然に防ぐことが可能です。金型の設計段階から抜き勾配やエアベントを十分に検討し、成形条件を最適化し、適切な材料を選定するなど、多角的な視点でのアプローチが安定した高品質生産の鍵となります。
精密射出成形ソリューションNAVIを運営する三行合成樹脂では、寸法精度±0.005mmを実現する金型設計・射出成形技術を保有しています。精密射出成形の委託先でお困りなら、お気軽にご相談ください。