耐熱性や強度が求められる部品において、「金属からの置き換えを検討したい」「既存の樹脂では熱に耐えられない」といった課題に直面するケースは少なくありません。そうした場面で選択肢となるのが、スーパーエンプラ(スーパーエンジニアリングプラスチック)です。
一方で、スーパーエンプラは種類が多く、それぞれ得意・不得意がはっきり分かれるため、「どの材料を選べばよいかわからない」「射出成形で本当に量産できるのか不安」といった声も多く聞かれます。
この記事では、スーパーエンプラの定義から、エンプラ・汎用プラスチックとの違い、代表的な材料の種類と特徴、用途、そして射出成形における注意点までを、設計・調達のご担当者様向けにわかりやすく整理して解説します。
スーパーエンプラ(スーパーエンジニアリングプラスチック)とは
スーパーエンプラとは、一般的に「連続使用温度が150℃以上」の耐熱性を持ち、あわせて優れた機械的強度・耐薬品性を備えたプラスチック材料の総称です。正式にはスーパーエンジニアリングプラスチックと呼ばれ、数あるプラスチック材料の中でも最上位に位置づけられます。
プラスチックは、性能とコストのバランスによって大きく3つに分類されます。
| 分類 | 連続使用温度の目安 | 代表的な材料 | 価格帯の目安 |
| 汎用プラスチック | 〜100℃ | PP、PE、PS、ABS、PVC | 数百円/kg |
| エンジニアリングプラスチック(エンプラ) | 100〜150℃ | PA(ナイロン)、POM、PC、PBT、変性PPE | 数百〜千数百円/kg |
| スーパーエンプラ | 150℃以上 | PPS、PEEK、PEI、PSU、PES、LCP、PAI、PI | 数千〜数万円/kg |
なお、この分類に明確な工業規格上の定義があるわけではなく、「耐熱性を軸としたおおまかな慣用区分」である点には注意が必要です。実際には、同じ材料でもガラス繊維(GF)などの強化材の有無やグレードによって使用可能温度は大きく変わります。
エンプラの代表格である「5大エンプラ」は、PA・POM・PC・PBT・変性PPEの5種類を指します。スーパーエンプラは、この5大エンプラでは対応しきれない高温・高負荷・過酷な薬品環境をカバーする材料群、と捉えるとイメージしやすくなります。
対応できる樹脂の種類について詳しくは、対応材質ページをご確認ください。
スーパーエンプラとエンプラ・汎用プラスチックの違い
「エンプラで足りるのか、スーパーエンプラが必要なのか」を判断するには、両者の違いを整理しておくことが重要です。主な違いは次の4点です。
① 耐熱性の違い
最も本質的な違いが耐熱性です。汎用プラスチックが100℃前後で軟化・変形するのに対し、スーパーエンプラは200℃を超える環境でも長期間、物性を維持できる材料が存在します。
さらに重要なのが「短期耐熱」ではなく「連続使用温度(長期耐熱)」で評価することです。一時的に高温に耐えられても、長時間さらされると熱劣化によって強度が低下する材料は少なくありません。設計時には、想定される使用時間と温度の両方を確認してください。
② 機械的強度・クリープ特性の違い
スーパーエンプラは高温下でも強度・剛性の低下が小さく、長時間の荷重による変形(クリープ)にも強い特性を持ちます。そのため、従来は金属でなければ成立しなかった機構部品や構造部品の樹脂化を可能にします。
③ 耐薬品性・耐加水分解性の違い
PPSやPEEKに代表される結晶性のスーパーエンプラは、酸・アルカリ・有機溶剤に対して極めて高い耐性を示します。また、PEIやPSUのように高温スチーム(蒸気滅菌)に耐える材料もあり、医療機器分野で重宝されています。
一方、PC・PBTといったエンプラは加水分解によって物性が低下しやすいという弱点があるため、使用環境によっては材料の見直しが必要になります。
💡 併せて読みたい
樹脂の加水分解が精密射出成形にどう影響する?加水分解しやすい樹脂材料の種類と対策
高温多湿環境における樹脂の加水分解とは?精密射出成形における樹脂材料管理の重要性
④ コスト・成形難易度の違い
性能が高い分、材料単価は汎用プラスチックの10〜100倍以上に達することもあります。加えて、成形温度が300〜400℃に及ぶため、成形機・金型の仕様や成形ノウハウにも高いレベルが要求されます。
つまりスーパーエンプラは、「高性能だが、誰でも簡単に量産できる材料ではない」という点を押さえておく必要があります。
スーパーエンプラの主な特徴(メリット・デメリット)
スーパーエンプラのメリット
①優れた耐熱性
連続使用温度150〜250℃以上。はんだリフロー工程やエンジンルーム周辺など、他の樹脂では成立しない環境で使用できます。
②高温下でも維持される機械的強度
ガラス繊維(GF)や炭素繊維(CF)で強化することで、一部の金属に匹敵する強度・剛性を実現できます。
③高い寸法安定性
線膨張係数が小さく吸水率も低いため、温度・湿度が変化しても寸法変化が起こりにくく、精密部品に適しています。
④優れた耐薬品性・耐加水分解性
薬液、燃料、洗浄剤、蒸気などにさらされる環境でも安定して機能します。
⑤自己消火性(難燃性)
多くのスーパーエンプラは難燃剤を添加しなくてもUL94 V-0相当の難燃性を有し、電気・電子機器に適しています。
⑥軽量化による付加価値
金属からの置き換えにより、大幅な軽量化・防錆・絶縁性の付与・切削工程の削減を同時に実現できます。
スーパーエンプラのデメリット・注意点
①材料コストが高い
量産部品では材料費が製品原価を大きく左右するため、「本当にスーパーエンプラでなければならないか」の見極めが重要です。
②成形難易度が高い
高温成形が前提となるため、成形機・金型の耐熱/耐食仕様、精密な温度管理、徹底した材料乾燥が欠かせません。
③材料によっては脆さがある
高い剛性の裏返しとして、GF強化グレードでは耐衝撃性が低下する場合があります。
④二次加工(接着・塗装)が難しい
表面エネルギーが低く化学的に安定しているため、接着や印刷には前処理が必要になるケースがあります。
スーパーエンプラの種類一覧|代表的な材料と特徴
スーパーエンプラは、分子構造によって結晶性樹脂と非晶性樹脂に分けられます。この違いは、耐薬品性・寸法精度・成形時の収縮挙動に直結するため、材料選定の第一歩として押さえておきたいポイントです。
| 材料(略称) | 正式名称 | 結晶性/非晶性 | 連続使用温度の目安 | 主な特徴 |
| PPS | ポリフェニレンサルファイド | 結晶性 | 200〜220℃ | 耐薬品性・寸法安定性・難燃性に優れ、コストバランスが良い |
| PEEK | ポリエーテルエーテルケトン | 結晶性 | 240〜250℃ | 総合力最強クラス。耐摩耗性・耐放射線性にも優れる |
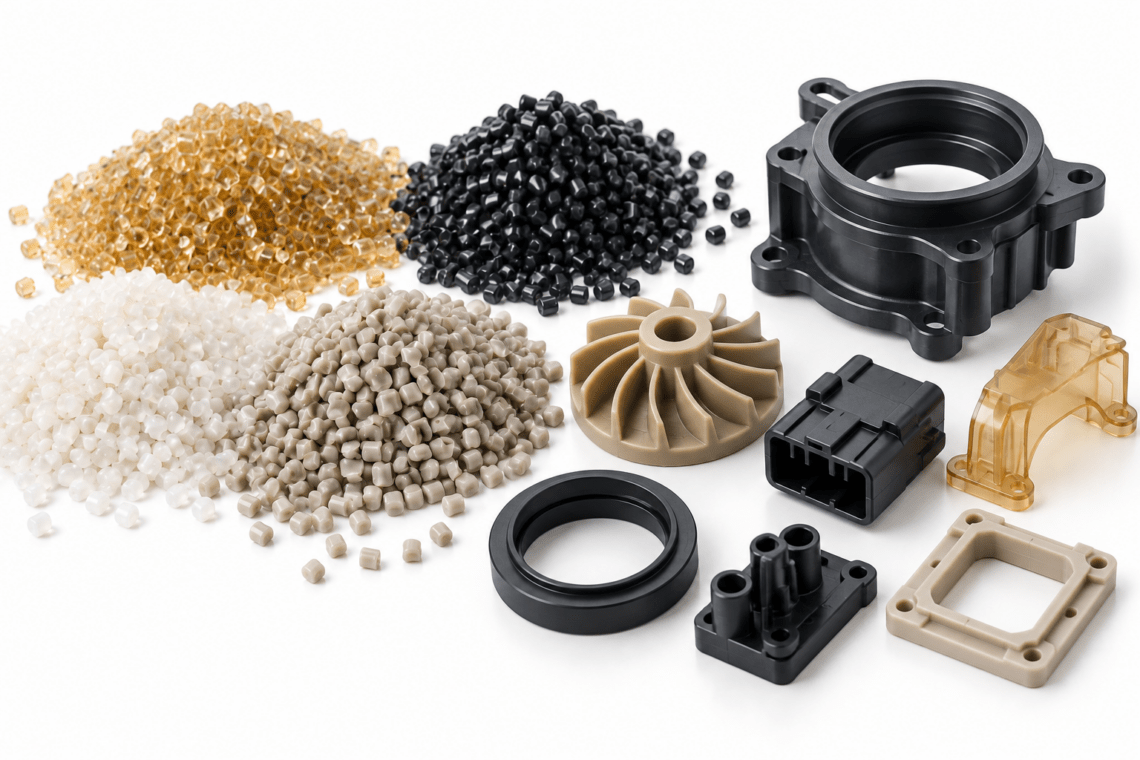
| PEI | ポリエーテルイミド | 非晶性 | 170〜180℃ | 透明(琥珀色)・高強度・低発煙性。蒸気滅菌に対応 |
| PSU | ポリサルホン | 非晶性 | 150〜160℃ | 透明性と耐加水分解性を両立。医療機器で多用 |
| PES | ポリエーテルサルホン | 非晶性 | 180〜200℃ | PSUより高耐熱。透明性も保持 |
| PPSU | ポリフェニルサルホン | 非晶性 | 180℃前後 | 繰り返し蒸気滅菌に耐える高靭性材料 |
| LCP | 液晶ポリマー | 結晶性 | 200〜240℃ | 超薄肉成形が可能。低反り性はあるが異方性に注意 |
| PAI | ポリアミドイミド | 非晶性 | 250℃前後 | 樹脂中最高クラスの強度。成形後の後硬化が必要 |
| PI | ポリイミド | ― | 300℃前後 | 最高峰の耐熱性。溶融流動性がなく主に切削加工 |
| PPA | 高耐熱ポリアミド(半芳香族) | 結晶性 | 150〜170℃ | PA66の上位互換。吸水による物性低下が小さい |
| PTFE等 | フッ素樹脂 | 結晶性 | 250℃前後 | PTFEは射出成形不可。PFA・ETFE等は成形可能 |
材料ごとの詳しい対応状況は、対応材質ページで一覧をご確認いただけます。
PPS|コストと性能のバランスに優れた実務的な選択肢
PPS(ポリフェニレンサルファイド)は、スーパーエンプラの中では比較的入手しやすく、「金属代替の第一候補」となることが多い材料です。
200℃を超える連続使用に耐え、酸・アルカリ・有機溶剤にほとんど侵されません。吸水率も極めて低いため、寸法安定性が求められる精密部品に適しています。GF30%などの強化グレードでは、金属部品に迫る剛性を確保できます。
一方で成形上は、溶融粘度が低いためバリが発生しやすいという明確な難しさがあります。また未強化グレードは脆く、長尺形状では離型時の割れや反りにも注意が必要です。
💡 併せて読みたい
給湯機用配管部品|PPSによる金属からの樹脂化事例
PEEK|あらゆる要求に応える最高峰の総合性能
PEEK(ポリエーテルエーテルケトン)は、耐熱性・機械的強度・耐摩耗性・耐薬品性・耐放射線性のすべてで高い水準を満たす、スーパーエンプラの代表格です。融点は約343℃に達し、連続使用温度は250℃前後。摺動性にも優れ、無潤滑での使用にも耐えます。
課題は材料単価の高さです。そのため、半導体製造装置、航空宇宙、医療インプラントなど、コストよりも性能・信頼性が優先される分野で採用されます。
PEI(ウルテム™)|透明性・難燃性・滅菌対応を兼ね備える
PEIは非晶性のスーパーエンプラで、琥珀色の透明性を持ちながら高強度・高剛性を発揮します。難燃性(UL94 V-0)と低発煙性を備えるため、航空機内装や鉄道車両部品で広く使われています。
非晶性樹脂ゆえに成形収縮率が小さく、寸法精度を出しやすい点も大きな利点です。ただし特定の有機溶剤に対してはケミカルクラック(環境応力割れ)が発生するため、使用環境の事前評価が欠かせません。
💡 併せて読みたい
精密射出成形におけるクラック(割れ)の発生メカニズム!根本的な対策は?
PSU・PES・PPSU|医療分野で選ばれるサルホン系樹脂
サルホン系樹脂は、透明性と耐加水分解性を両立する点に最大の価値があります。高温スチームによる繰り返し滅菌に耐えるため、医療器具や理化学機器のハウジング、ディスプレイカバーなどに採用されます。
LCP|0.2mm以下の超薄肉成形を可能にする材料
LCP(液晶ポリマー)は、溶融時に分子が流動方向に配向することで極めて高い流動性を示し、スマートフォン用コネクタのような超薄肉・微細形状の成形を可能にします。はんだリフロー温度にも耐えます。
ただしその配向特性ゆえに強度・収縮に方向差(異方性)が生じ、ウェルド部の強度が低下しやすいという特有の難しさがあります。バリも発生しやすいため、金型の合わせ精度が品質を左右します。
💡 併せて読みたい
精密射出成形におけるバリの発生の要因とは?押さえておくべきポイント
スーパーエンプラの用途|業界別の採用例
| 業界 | 主な用途 | 選定される主な材料 |
| 自動車・EV | 電動ウォーターポンプ、インバータ部品、センサーハウジング、燃料系部品 | PPS、PPA、PEEK |
| 半導体製造装置 | ウェハ搬送部品、薬液配管、治具、CMP部品 | PEEK、PPS、フッ素樹脂 |
| 医療・理化学機器 | 滅菌対応器具、分析装置部品、ハウジング | PSU、PPSU、PEI、PEEK |
| 航空・鉄道 | 内装部品、構造部品、コネクタ | PEI、PEEK、PAI |
| 電気・電子 | コネクタ、リレー、スイッチ、絶縁部品 | LCP、PPS、PEI |
| 産業機器・FA | 軸受、ギア、シール、摺動部品 | PEEK、PAI、PPS |
近年は、カーボンニュートラル対応に伴う軽量化と、EV化による高電圧・高温環境への対応を背景に、金属部品からスーパーエンプラへの置き換えニーズが継続的に高まっています。
💡 併せて読みたい 金属部品(スクリューねじ)の樹脂化による軽量化・コストダウン 成形事例一覧
スーパーエンプラを射出成形する際の5つの注意点
スーパーエンプラは「材料を選べば高性能な部品ができる」わけではありません。成形技術が伴って初めて、材料本来の性能を引き出せます。実務上、特に重要となるポイントを5つご紹介します。
①高温対応の成形機・金型が必要
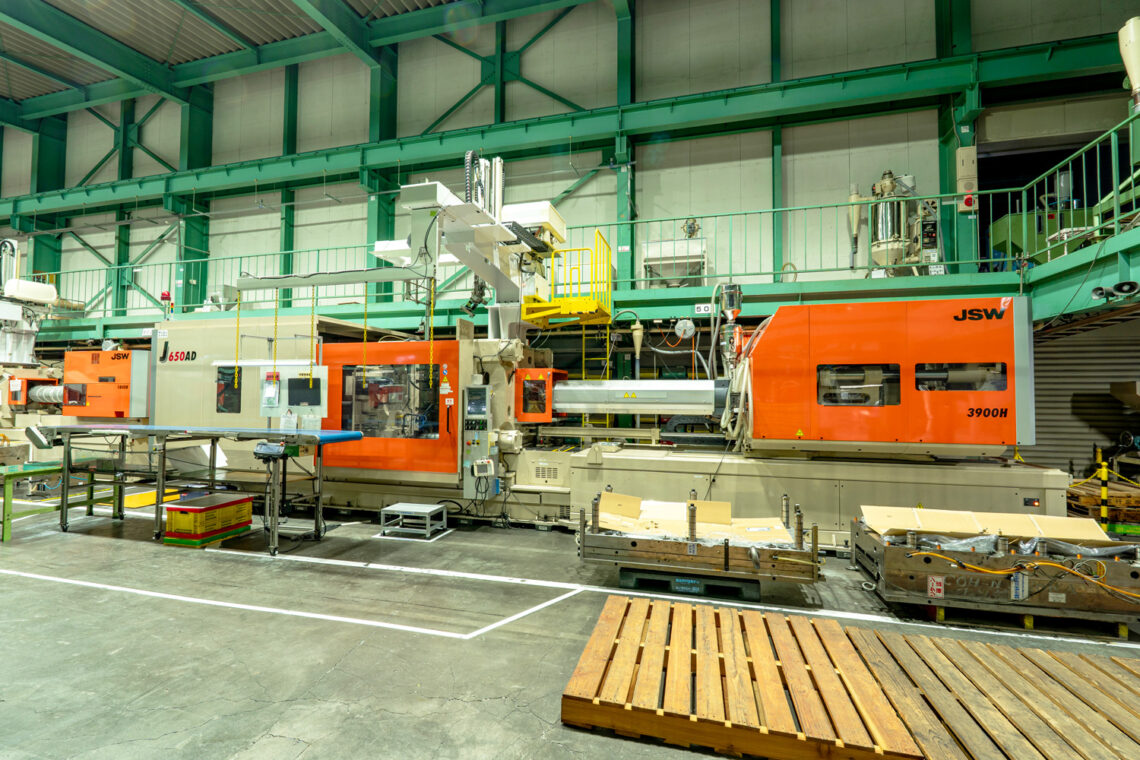
シリンダー温度は300〜400℃、金型温度も130〜180℃と高温設定が前提となります。標準的な設備では対応できないケースが多く、高温用ヒーター、専用スクリュー、断熱板を備えた金型が必要です。
💡 併せて読みたい 保有設備はこちら
②徹底した材料乾燥(加水分解の防止)
PEI、PSU、PESなどの非晶性スーパーエンプラは吸湿性があり、乾燥が不十分なまま成形すると加水分解によって分子量が低下し、強度が大きく損なわれます。シルバーストリークなどの外観不良にも直結します。
当社では、材料ごとの乾燥条件をシステムで一括管理し、2次元コードによる材料トレーサビリティとインターロック機能によって、乾燥不足や材料の取り違えを構造的に防いでいます。
💡 併せて読みたい 樹脂の加水分解が精密射出成形にどう影響する?加水分解しやすい樹脂材料の種類と対策
③発生ガスによる金型腐食への対策
高温成形では分解ガスや腐食性ガスが発生し、金型のサビや腐食、ガス焼けを引き起こします。適切なガスベント設計と金型材質・表面処理の選定、定期的なメンテナンスが不可欠です。
④バリ・反りの抑制
PPSやLCPは溶融粘度が低いため、わずかな金型の隙間にも樹脂が入り込みバリが発生します。また、GF強化グレードは繊維配向によって反りが生じやすくなります。
当社では、製品部の全周に標準比3〜5倍という高密度の冷却回路を配置し、金型内の温度分布を均一に保つことで、反りや変形を抑えた成形を実現しています。
💡 併せて読みたい 精密射出成形におけるバリの発生の要因とは?押さえておくべきポイント
⑤離型不良・クラックへの対応
高い剛性と低い成形収縮率は、裏を返せば「金型から抜けにくい」ことを意味します。特に長尺形状や深物形状では、離型時のカジリや白化、割れのリスクが高まります。抜き勾配の設定、金型の磨き仕上げ、突き出し機構のバランス設計が品質を左右します。
💡 併せて読みたい 精密射出成形における離型不良の発生メカニズム!離型不良を防ぐ対策とは?
材料選定に迷ったときの考え方
材料選定は、次の順序で条件を絞り込むと整理しやすくなります。
- 使用温度(連続/瞬間)を確定する … 150℃未満ならエンプラで足りる可能性があります
- 接触する薬品・環境を確認する … 溶剤・蒸気接触があれば結晶性樹脂やサルホン系が候補に
- 必要な強度・剛性を明確にする … 不足する場合はGF/CF強化グレードを検討
- 外観・透明性の要求を確認する … 透明性が必要ならPEI・PSU・PESに絞られます
- 形状と生産数からコストを評価する … 肉厚設計の見直しで材料費を抑えられる場合があります
特に重要なのが、「オーバースペックになっていないか」という視点です。PEEKでしか成立しないと思われた部品が、形状最適化とPPS GFグレードへの変更で成立し、大幅なコストダウンにつながるケースは決して珍しくありません。
スーパーエンプラの射出成形は三行合成樹脂へご相談ください
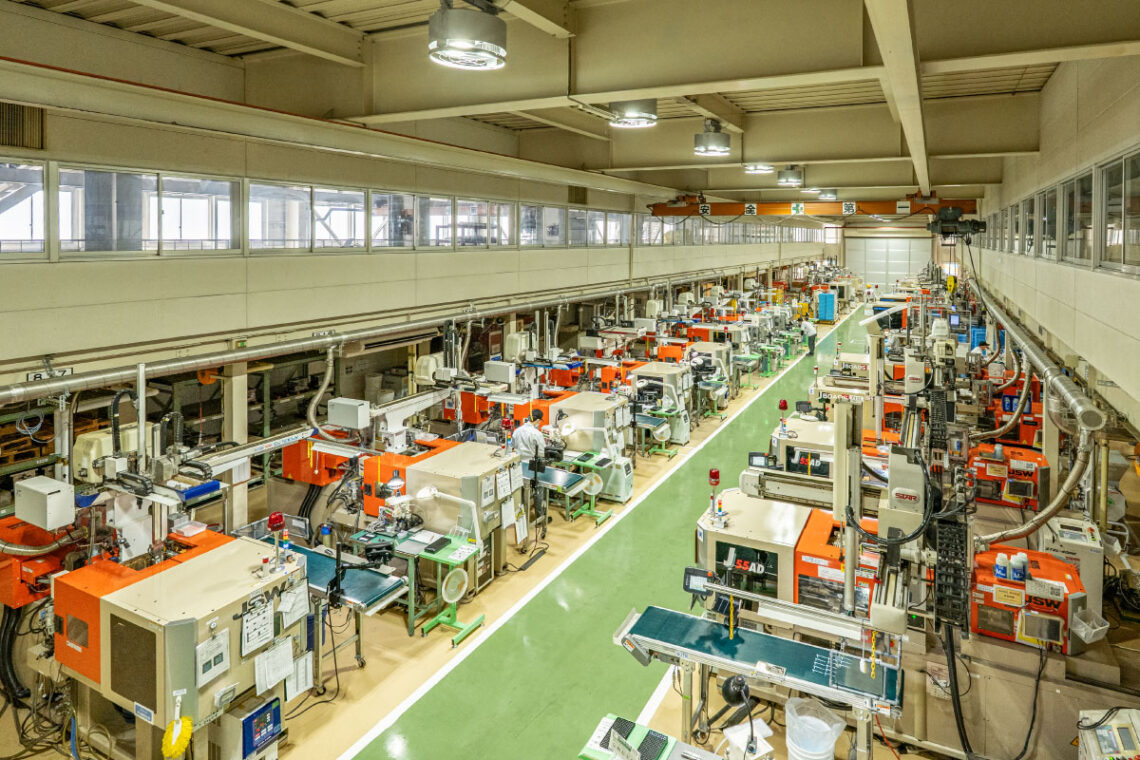
当社は、汎用プラスチックからエンプラ、PEEK・PPS・PEI・PSUといったスーパーエンプラまで、幅広い材料の精密射出成形に対応しています。
・寸法精度±0.005mmを実現する独自の金型設計・冷却技術
・計81台の電動射出成形機(50t〜650t)による0.1g〜約3.5kgまでの対応力
・クリーンルーム(クラス10,000)での成形にも対応 ・金属部品の樹脂化を実現するVA/VE提案力
・特級10名・1級30名を含む国家資格保有の成形技能士が多数在籍
・ISO9001/ISO14001/ISO13485に基づく品質保証体制
「この形状はスーパーエンプラで成形できるのか」「材料選定の段階から相談したい」「他社で断られた」といったご相談も歓迎しております。試作から量産、組立まで一貫して対応いたしますので、まずはお気軽にお問い合わせください。