精密射出成形において、製品の品質を大きく左右する不良の一つが「バリ」です。バリが発生すると、寸法精度の悪化や外観の損ねだけでなく、後工程での修正コストや不良率の増加にも直結します。本記事では、精密な成形が求められる現場において、なぜバリが発生してしまうのか、その根本的な要因を徹底解説します。
精密射出成形におけるバリとは?
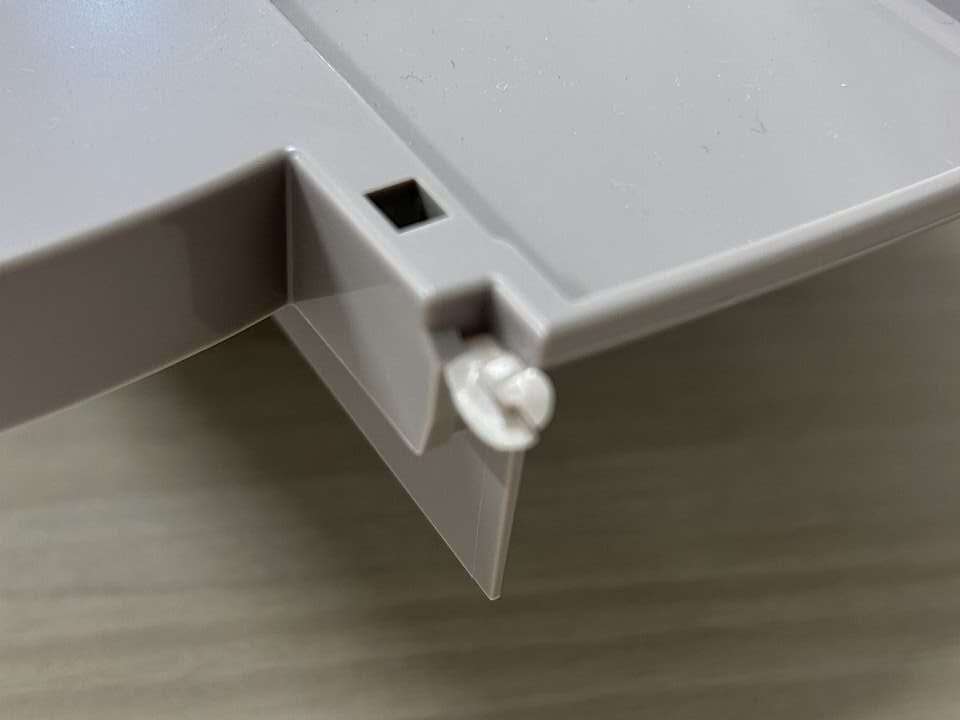
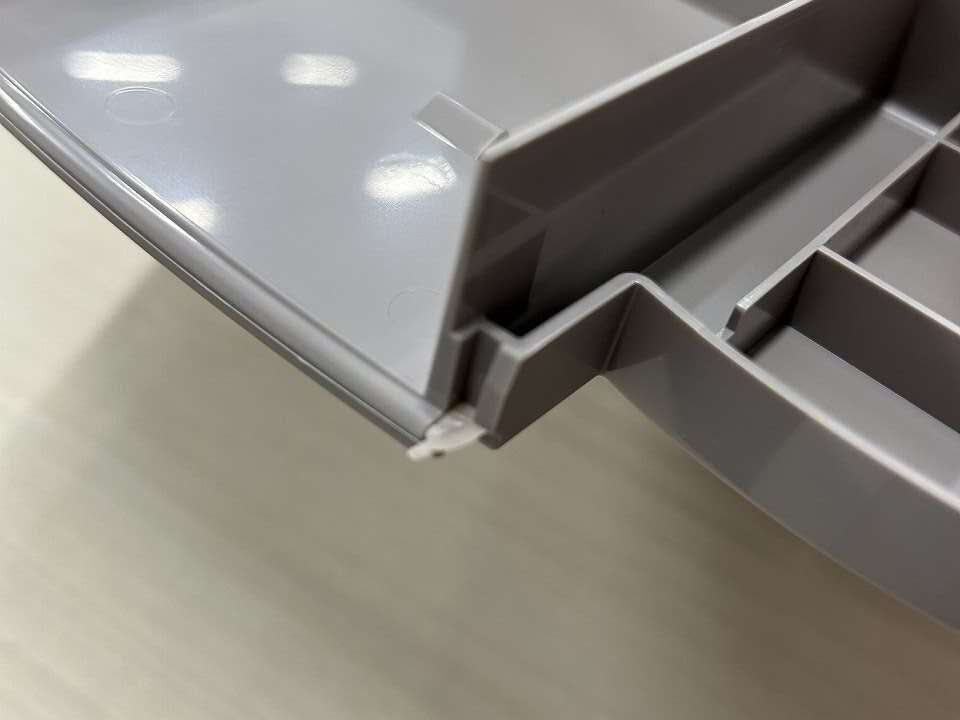
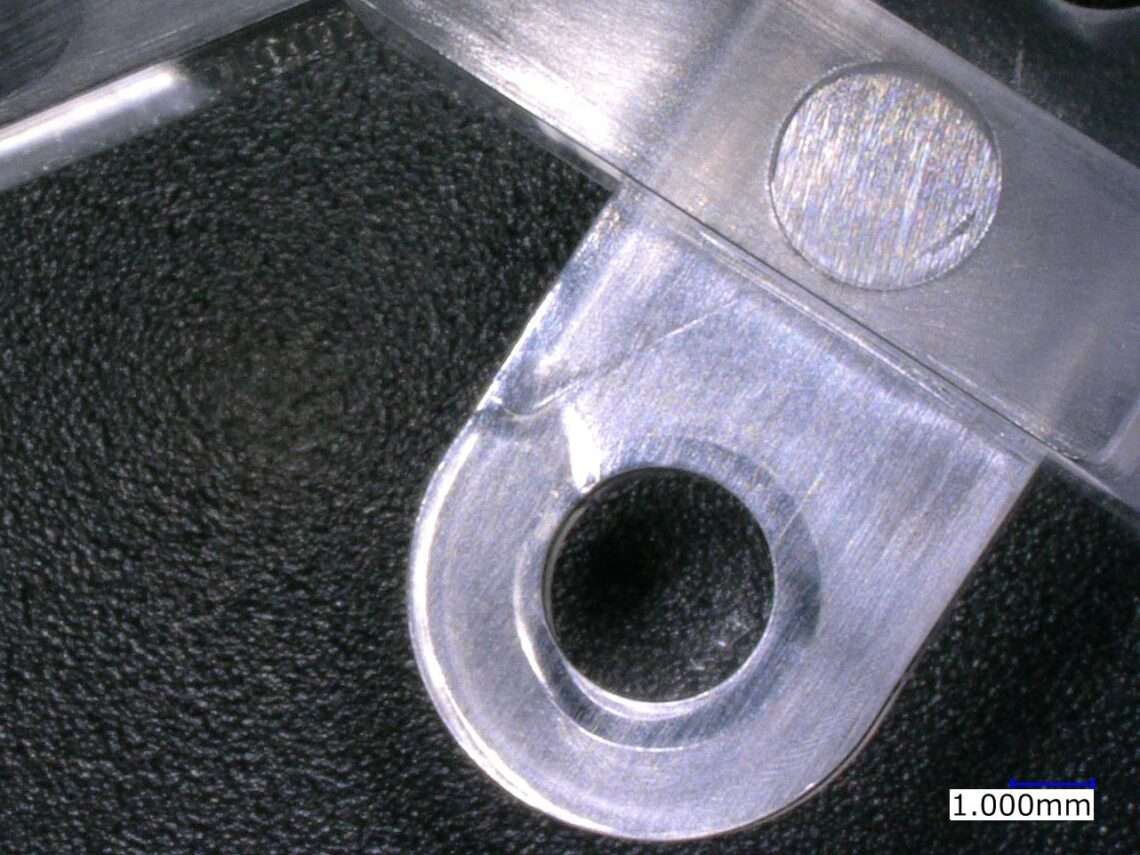
精密射出成形におけるバリとは、金型のパーティングライン(合わせ面)やスライドコアの隙間、入れ子の隙間などに溶融したプラスチック樹脂が流れ込み、薄膜状に固まって残ってしまった不要な突起のことを指します。
一般的な成形品でも問題視されるバリですが、ミクロン単位の精度が求められる「精密射出成形」においては、わずかなバリであっても致命的な欠陥となります。機能部品の噛み合わせ不良や、外観品質の低下、さらには製品の強度不足を引き起こす原因となるため、発生要因を正確に突き止めて排除することが極めて重要です。
精密射出成形でバリが発生する3つの主な要因
バリが発生する原因は、単一の要素ではなく「金型」「成形条件」「材料(樹脂)」の3つが複雑に絡み合っています。それぞれの具体的な要因は以下の通りです。
1. 金型側に起因する要因
金型は精密射出成形の土台であり、バリの発生に最も直結しやすい要素です。
- 金型の合わせ面(パーティングライン)の精度不足:金型同士の密着精度が低いと、わずかな隙間が生じて樹脂が流出してしまいます。
- 経年劣化や摩耗:長期間の使用により、金型が摩耗したり、型締め圧によって金型自体が変形(たわみ)を起こしたりすることで隙間が広がります。
- 型構造の剛性不足:射出圧に耐えきれず、金型が瞬間的に開いてしまうケースもあります。
2. 成形条件に起因する要因
金型に問題がなくても、成形機の設定(条件)が適正でないとバリは容易に発生します。
- 射出圧力・保圧が高すぎる:必要以上の圧力で樹脂を押し込むと、金型を押し広げる力が働き、隙間に樹脂が進入します。
- 型締め力の不足:成形機が金型を締め付ける力が、樹脂の射出圧(型開力)よりも弱い場合、金型が浮いてバリになります。
- 樹脂温度・金型温度が高すぎる:温度が高くなると樹脂の粘度が下がり、サラサラとした状態になります。これにより、本来なら入れないような微細な隙間にまで樹脂が流れ込んでしまいます。
3. 材料(樹脂)に起因する要因
使用するプラスチック材料の特性も、バリの発生しやすさに大きく影響します。
- 流動性が高すぎる樹脂の使用:PA(ナイロン)や、LCP(液晶ポリマー)、PEEKなどは流動性が非常に高く、わずかな隙間でも容易に侵入してバリを形成しやすい特性を持っています。
- 材料の乾燥不足:樹脂に含まれる水分が原因で粘度が低下し、バリが発生しやすくなることがあります。
精密射出成形でバリを防ぐために押さえておくべきポイント
精密射出成形でバリの発生を極小化するためには、事前の設計段階から量産時の管理まで、以下のポイントを確実に押さえる必要があります。
適切な型締め力と射出圧のバランス
バリ対策の基本は、「型締め力 > 樹脂が金型を押し広げる力」のバランスを常に維持することです。
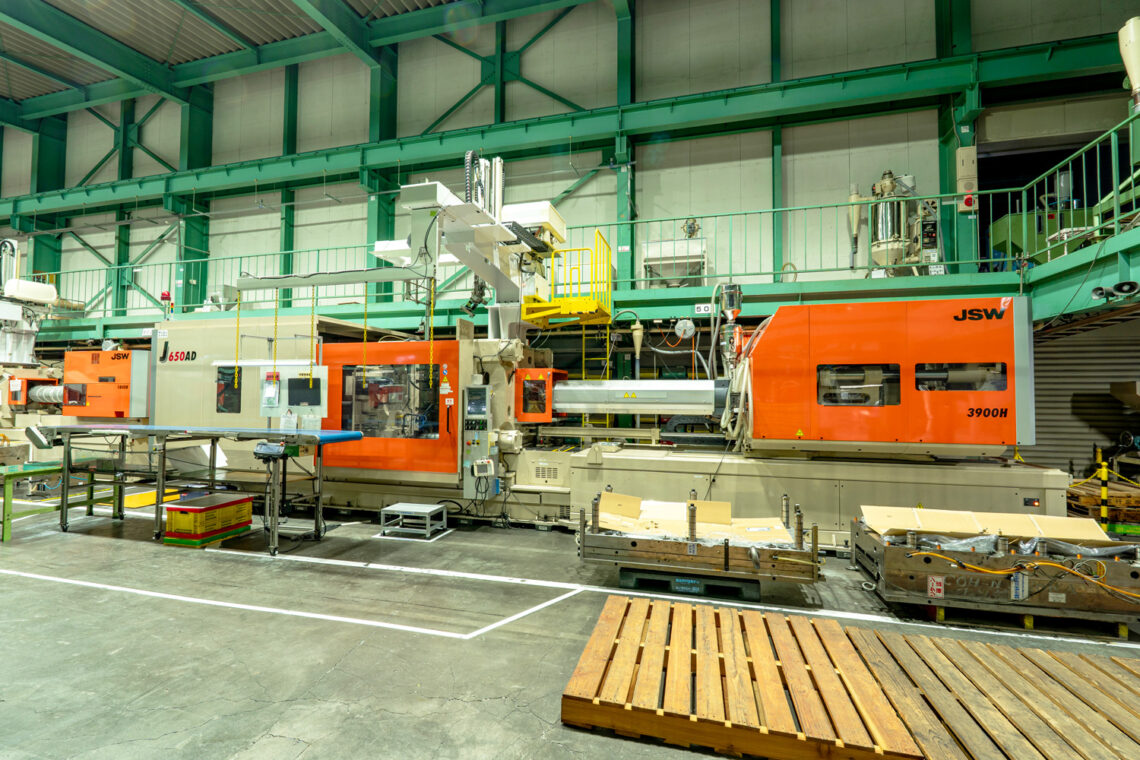
まずは成形条件の見直しを行い、射出圧や保圧を必要最低限まで下げてください。特に、充填完了直前の「保圧切り替えポイント」を最適化し、過充填(オーバーパック)を防ぐことが効果的です。条件調整で解決しない場合は、より型締め力の強い成形機への変更を検討します。
樹脂の「粘度」をコントロールする
樹脂の流動性を適正にコントロールすることも重要です。樹脂温度や金型温度を段階的に下げ、樹脂の粘度を高めることで、金型の微細な隙間への進入を防ぐことができます。ただし、温度を下げすぎると今度は「ショートショット(充填不足)」や「ウェルドライン」といった別の成形不良につながるため、バランスを見極める技術が求められます。
定期的な金型のメンテナンスと精度維持
精密成形において、金型の消耗は避けて通れません。
定期的にパーティングラインの洗浄や、金型同士の当たり(接触状態)をチェックするメンテナンス体制を構築してください。摩耗が見られる場合は、速やかに金型の肉盛り溶接や削り合わせなどの修正を行い、金型精度を常に初期状態に近く保つことが、長期的なバリ抑制への最も確実なアプローチとなります。
バリの発生メカニズムを理解して最適なアプローチを
バリの発生原因は一つとは限らず、様々な要素が絡み合っているケースがほとんどです。まずは設定が容易な成形条件(圧力・温度)の見直しから行い、改善が見られない場合は金型の構造の見直しなど根本的な部分の対策を進める必要があります。
精密射出成形ソリューションNaviを運営する三行合成樹脂では、バリを抑制した精密射出成形を得意としています。お困りの案件がございましたら、お気軽にご相談ください。