PBTの射出成形サービス

ハンバーガーメニューボタン

提供サービス

PBTの射出成形サービス

PBT(ポリブチレンテレフタレート)は、分子構造が結晶性であるポリエステル系のエンジニアリングプラスチックです。最大の特徴は、機械的強度・電気的特性のバランスに優れている点です。

具体的な特徴は以下の通りです。

①優れた機械的強度
PBTは、ガラス繊維(GF)を配合して強化することで、強度や剛性を飛躍的に向上させることができます。このGF強化PBTは、従来は金属で製造されていた自動車のドアミラーのステー(支柱)など、高い剛性が要求される構造部品にも採用されています。

②高い電気的特性
高い電気絶縁性を持ち、湿度の高い環境でもその性能が低下しにくいという特長があります。この信頼性から、発火やショートのリスクを避けなければならない高電圧部品の絶縁カバーとして、その性能を発揮します。

③加水分解に注意
PBTは、熱水やスチームに長時間晒されると、加水分解という化学反応を起こして物性が著しく低下する性質があります。そのため、高温多湿の環境で連続使用する部品への適用には注意が必要です。

④変形に注意
結晶性樹脂であるため固化が早いという特性があります。成形サイクルが早くなる反面、適切な冷却を行えないと、変形が発生しやすくなります。特にガラス繊維(GF)を配合している場合はこの傾向が強くなります。
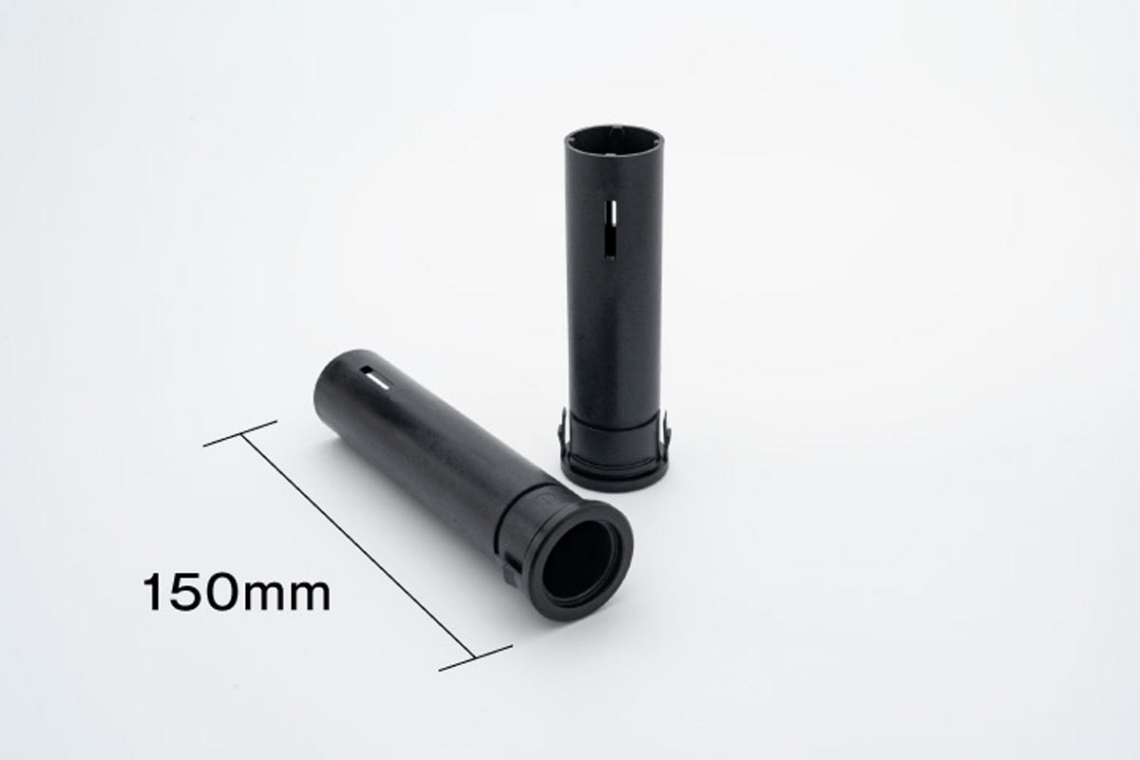
ポリブチレンテレフタレートの代表的な用途

精密射出成形ソリューションNaviの

ポリブチレンテレフタレートのサービスの特徴

特徴1

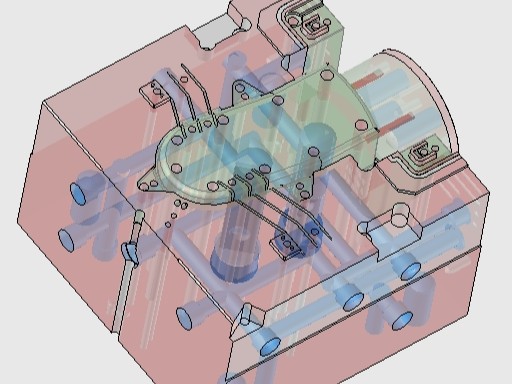
冷却回路を標準比3〜5倍と高密度に配置し、複雑形状であっても綺麗に成形します

他社では困難とされる複雑形状の製品であっても、お気軽にご相談ください。当社では試作工程から徹底した金型の作り込みを徹底しているため、複雑形状品であってもスムーズに量産化を実現できます。具体的には、製品部全周に標準比3〜5倍という高密度な冷却回路を配置する独自の金型設計、試作品のプロファイルに基づく成形条件の最適化・金型の補正などの独自の工夫でお客様のお悩みを解決します。

特徴2

PBTの問題である反り・寸法不良を回避し、高品質な成形を実現します

ガラス繊維強化(GF)グレードのPBTは結晶化が速く、繊維の配向特性によって反りやウエルド強度の不足が生じやすい性質を持っています。当社ではこの配向特性を熟知しており、ゲートやランナーの種類、サイズ、配置、点数に至るまで、製品ごとに最適な金型設計を行います。さらに、温度調節方式や流動媒体、金型内水路といった温度調節機能に徹底してこだわることで、熱収縮をコントロールし、高品質な成形を実現します。

特徴3

加水分解を防止する、徹底した材料管理体制を誇ります

当社の独自性 トレーサビリティ 画像
PBTの品質を左右する「加水分解」を確実に防止するため、当社では最先端の材料管理システムを運用しています。材料ごとの適切な乾燥条件をシステム上で一括管理しており、作業時には常に最適な条件を呼び出して乾燥工程を実施します。さらに、材料一袋ごとに個別の管理番号を付与しており、使用した乾燥機や設定条件、乾燥時間などの履歴を全て記録しています。この徹底した追跡管理体制により、「いつ、どの条件で材料が処理されたか」を後から詳細に確認することができ、万全の品質保証体制を整えています。

精密射出成形ソリューションNaviの

ポリブチレンテレフタレート射出成形の成形事例

精密射出成形ソリューションNaviの

ポリブチレンテレフタレート射出成形に関するお悩み解決事例

金属部品(スクリューねじ)の樹脂化による軽量化・コストダウン

金属部品(スクリューねじ)の樹脂化による軽量化・コストダウン

従来は金属加工品が採用されていましたが、加工工程が多く、切削・脱脂などの後工程が必要となるため、コストや生産効率の面で改善余地がありました。 そこで樹脂化による軽量化とコストダウンが検討されましたが、スクリュー形状特有の課題として、成形後の離型性が大きな問題となりました。離型が不十分な場合、スクリュー形状が金型内に残ってしまい、連続成形ができず量産化が困難となります。 また、相手勘合部品との組み合わせにおいて、スムーズな動作性能も求められており、形状精度と摺動性の両立も必要でした。
0.1mm微細スリットを含む高精度インク供給部品の量産安定化

0.1mm微細スリットを含む高精度インク供給部品の量産安定化

お客様では従来、スリット幅0.2mmの製品を使用していましたが、さまざまな粘度のインクに対応し、乾燥を抑えながら使用時には安定してインクが吐出される性能向上が求められていました。 そのため、より高機能な仕様として、スリット幅0.1mmという極めて微細な形状を成形できるメーカーを探されていました。しかし、0.1mmクラスのスリットは金型部品の強度確保が難しく、量産安定性にも課題があるため、対応可能な成形メーカーが限られていました。
脚キャップの機能性向上

脚キャップの機能性向上

屋外使用を前提としたアルミニウム合金フレームの椅子を室内で使用したいというニーズが高まる中、そのまま使用すると床面に傷がつきやすく、滑りやすい点が課題となっていました。 さらに、椅子は複数のフレーム形状が存在しており、市販品では適合する脚キャップが見つからないという問題もありました。そのため、各形状にフィットし、かつ屋内使用に適した仕様の製品開発が求められていました。
成形機のダウンサイジングによるコストダウン

成形機のダウンサイジングによるコストダウン

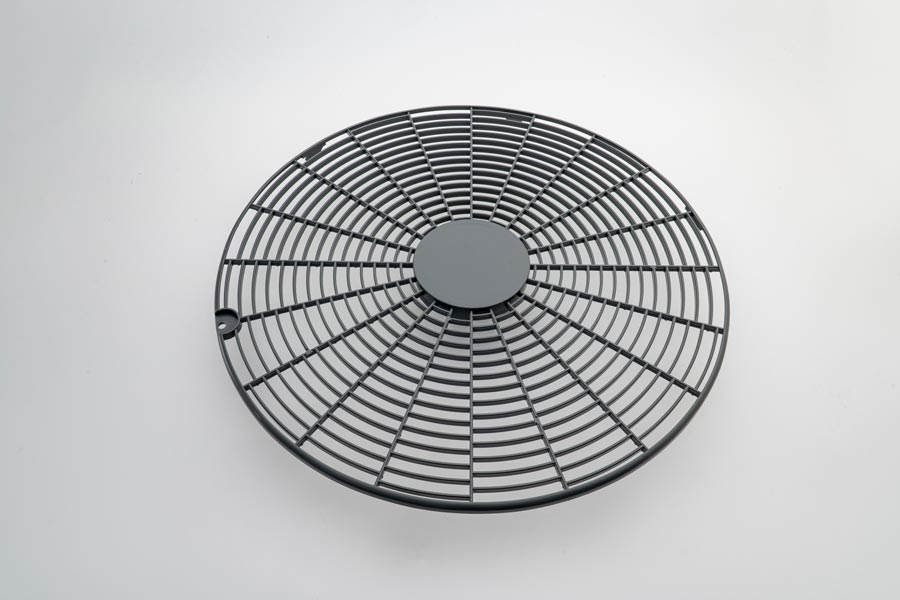
本事例は、空調機器向けとしてエアコンや給湯器の室外機に使用されるファンガードの樹脂成形加工に関する課題解決事例です。製品外形はφ430mmと大型で、材質にはPPを採用しています。 本製品は投影面積が大きく、850tクラスの成形機が必要とされていました。そのため、成形機の使用コストや設備制約が大きく、コスト面が課題となっていました。
可変羽根の突き出しレス構造による外観品質の確保

可変羽根の突き出しレス構造による外観品質の確保

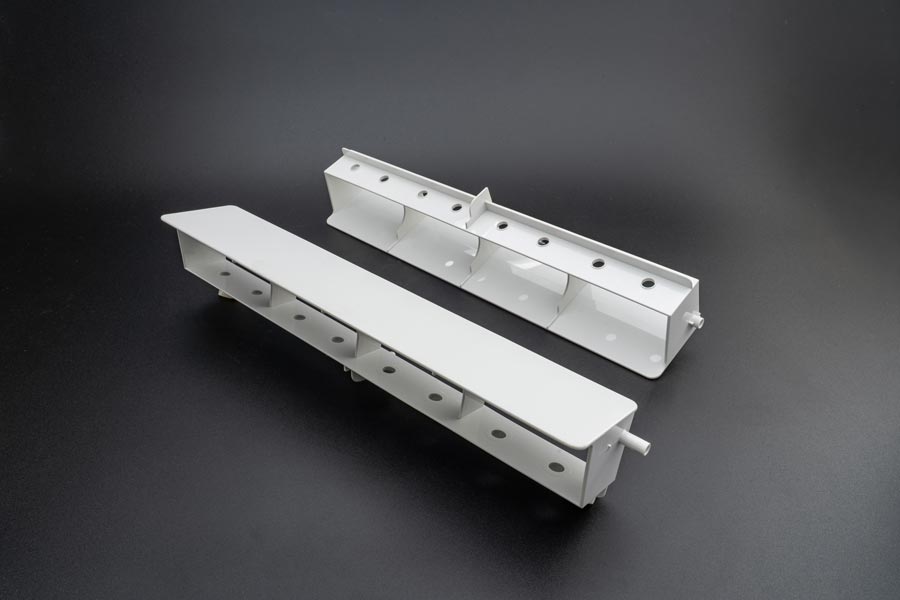
こちらは空調機器(家庭用エアコン)の羽部に使用されるルーバーです。通常の成形では突き出しピンによる離型を行うため、製品表面にピン跡が残ることが課題となります。また、長尺形状であることからゲート1点では樹脂充填が不十分となり、ウェルドラインの発生が懸念されます。
大型筒状容器の一体成形に 画像

大型筒状容器の一体成形によるコストダウンおよび機能性の向上

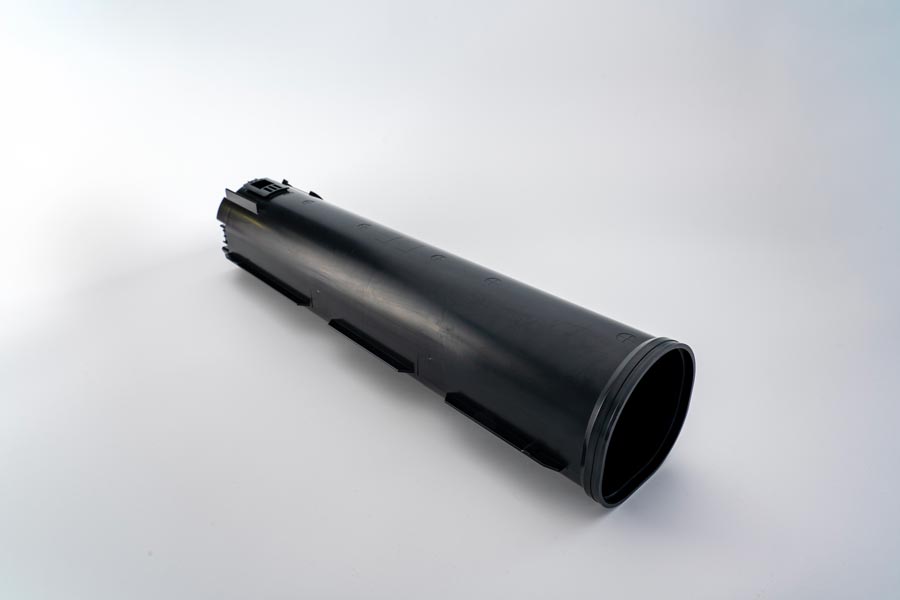
本事例は、OA機器業界向けに使用される全長510mmの大型筒状容器の成形に関する課題解決事例です。 当初の構造は、半円形状の部品を2分割で成形し、それらを後工程で溶着する方式が採用されていました。材質はABS/HIPSです。 しかし、この構成では以下の課題がありました。 ・溶着工程が必要となり、製造コストが増加する ・溶着部に段差が発生しやすく、外観および機能面に影響が出る ・気密性の確保が難しく、品質のばらつきが生じやすい また、製品は容器容量を最大限に確保するため、抜き勾配がわずか0.1度という非常に厳しい設計条件となっており、特にHIPS材では離形不良のリスクが高い点も大きな課題でした。

精密射出成形ソリューションNaviの

ポリブチレンテレフタレート射出成形に関するよくある質問

ハンバーガーメニューボタン