ポリカーボネート(PC)は、樹脂材料の中でも特に「高い透明性」と「高い耐衝撃性」を両立できる材料です。ガラスに迫る透過率を持ちながら、割れにくく軽量であることから、光学部品や安全性が求められる部品、精密機器の筐体まで幅広く採用されています。
一方で、耐薬品性の低さや加水分解、成形時の離型トラブルなど、採用にあたって理解しておくべき弱点も明確に存在します。これらを理解せずに採用すると、量産段階でのクラックや外観不良に直結しかねません。
本記事では、PCの特性を機械的・化学的・熱的な観点から整理し、精密射出成形における金型設計・成形条件のポイント、そして他の透明樹脂との使い分けについて、実務目線で解説します。対応できる樹脂の種類については対応材質ページもあわせてご確認ください。
ポリカーボネート(PC)の特性
高い透明性と光学特性
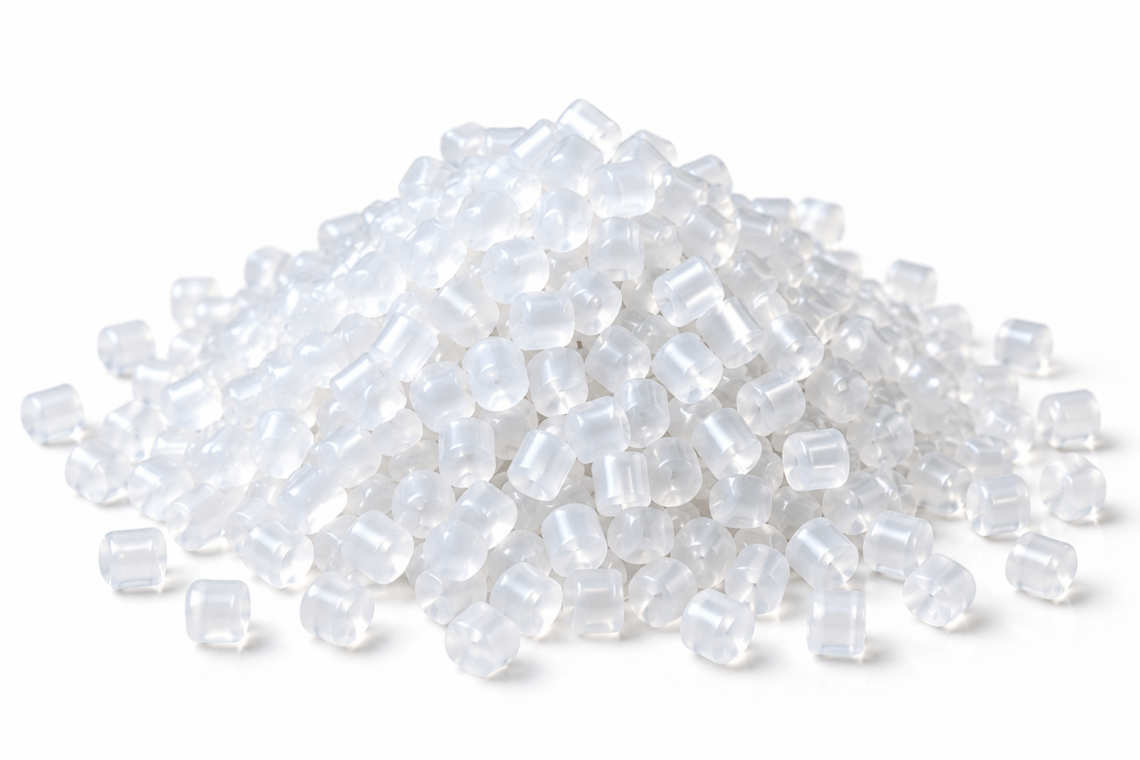
PCは可視光線透過率が80〜90%に達し、ガラスに匹敵する透明度を持ちます。この光学特性を活かし、光を導く導光体や、視認性が求められる表示部品など、光学部品用途で幅広く採用されています。
非晶性樹脂としての位置づけ
PCは非晶性樹脂に分類され、結晶性樹脂と比べて成形時の収縮率が極めて小さいのが特徴です。吸水による寸法変化もほとんどないため、ミクロン単位の精度が求められる電子機器の精密部品など、寸法安定性を重視する用途に適しています。
機械的特性と設計上の注意点
突出した耐衝撃性
PCは樹脂材料の中でも突出した耐衝撃性を誇ります。透明でありながら割れにくいという特性は、作業者の目を保護する安全ゴーグルのように、透明性と安全性の両立が求められる製品において大きな強みとなります。
高い耐熱性
ガラス転移温度が約150℃と高く、高温環境下でも安定した物理的特性を維持します。自動車のヘッドランプカバーのように、発熱源の近くで使用される光学部品にも対応できる耐熱性を備えています。
自己消火性による安全性
燃えにくい自己消火性を有しており、万が一着火しても火元がなくなると自然に鎮火します。この安全性から、電気製品の筐体(ケース)など、不測の事態への備えが求められる製品にも適しています。
耐薬品性・耐環境性
耐薬品性は決して高くない
PCは、優れた機械的特性を持つ一方で、耐薬品性には注意が必要です。酸・アルカリ・有機溶剤には弱い傾向があり、これらが付着すると表面に微細なひび割れ(ケミカルクラック)が発生する可能性があります。薬品に触れる環境での使用には、事前の評価が欠かせません。
加水分解による物性低下に注意
熱水やスチームに長時間さらされると、加水分解という化学反応を起こして物性が著しく低下する性質があります。加水分解が進行すると、透明性の低下や耐衝撃性の低下を引き起こすため、高温多湿環境での連続使用には注意が必要です。
💡 併せて読みたい 樹脂の加水分解が精密射出成形にどう影響する?加水分解しやすい樹脂材料の種類と対策
射出成形性と金型設計のポイント
離型トラブルへの対策が品質を左右する
PCは他の汎用樹脂に比べて粘度が高く流動性が低いため、金型からの離型時に張り付きや外観不良といった問題が発生しやすい傾向にあります。当社ではこの課題に対し、金型表面の粗さを極限まで良好に仕上げる精密加工に加え、最適な位置へのガスベント配置を徹底しています。流動を妨げないスムーズな排気と抵抗の少ない金型表面の状態を両立させることで、PC特有の離型トラブルを未然に防ぎ、美しく安定した外観品質を実現しています。
💡 併せて読みたい 精密射出成形における離型不良の発生メカニズム!離型不良を防ぐ対策とは?
寸法精度は冷却の均一化がカギ
PCの成形における寸法精度の鍵は、成形後の冷却プロセスをいかに均一化できるかにあります。当社では独自の金型設計技術を駆使し、製品部の全周にわたって標準比3〜5倍という極めて高い密度で冷却回路を実装しています。この高密度回路によって金型内の温度分布を均一に保ち、成形後の冷却をムラなく行うことで、金型寸法を極めて正確に転写することが可能です。これにより、従来は歪みや反りが出やすかった複雑な形状の製品であっても、設計者の意図に忠実な、優れた寸法精度を実現しています。
材料乾燥の徹底
加水分解を防ぐためには、成形前の材料乾燥が欠かせません。熱水やスチームに触れる用途で使用する場合は、事前に耐加水分解性の評価も行うことをおすすめします。
💡 併せて読みたい 精密射出成形におけるクラック(割れ)の発生メカニズム!根本的な対策は?
射出成形での実用用途
- 光学部品(導光体、レンズ用途)
- 自動車部品(ヘッドランプカバー、光学系の可動部品)
- 電子機器の精密筐体・構造部品
- 航空機の内装部品(強度・軽量化が求められる部位)
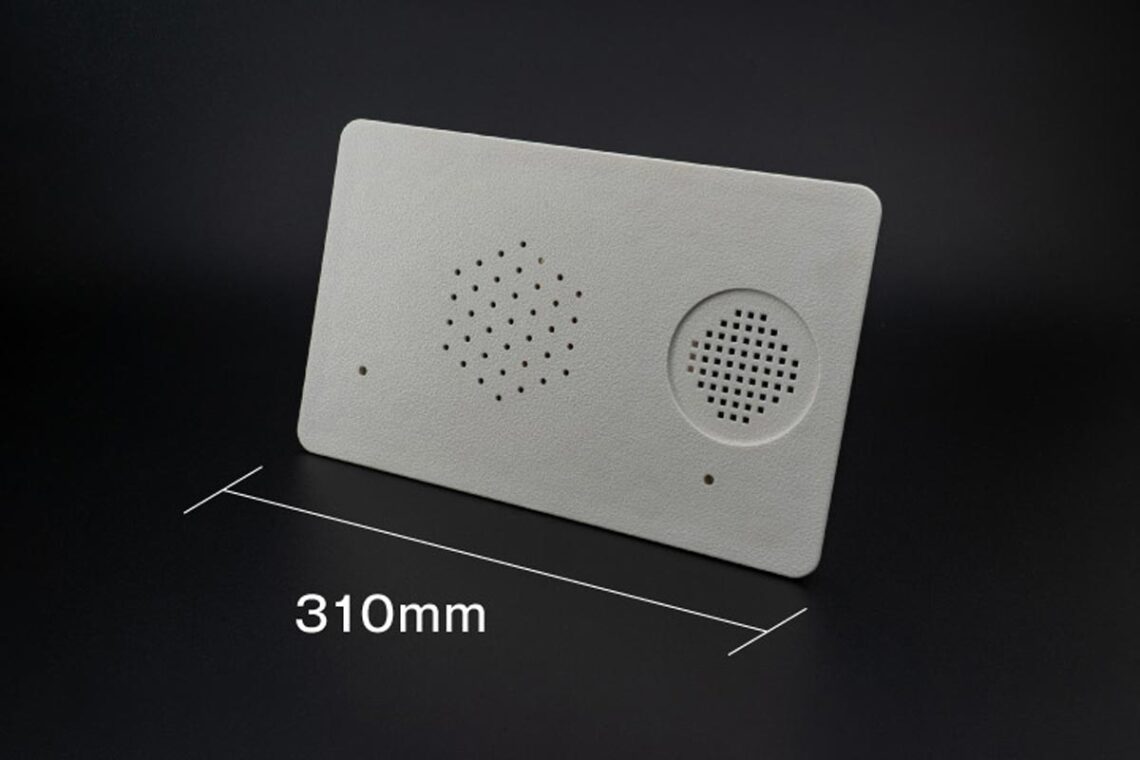
💡 併せて読みたい 産業機器用導光体|PCによる光学部品の精密成形事例 航空機用天面スピーカーカバー|PCによる肉厚・強度両立の成形事例
PCから他材料への置換判断(実務的な使い分け)
透明性を最優先する場合はPMMA(アクリル)
PCよりもさらに高い透明性・光沢を求める場合、あるいは屋外での長期使用による黄変・劣化を避けたい場合は、PMMA(アクリル樹脂)が候補になります。ただしPMMAは耐衝撃性でPCに大きく劣るため、割れに対するリスクが許容できるかどうかの見極めが必要です。
耐薬品性が必要な場合はPPやPOM
PCが弱点とする有機溶剤や酸・アルカリへの耐性が必要な場合は、PP(ポリプロピレン)やPOM(ポリアセタール)への変更を検討します。ただし、いずれも透明性は失われるため、視認性が必須の部品には不向きです。
さらなる耐熱性・強度が必要な場合はスーパーエンプラへ
150℃を超える高温環境や、より高い機械的強度が必要な場合は、PPS・PEEK・PEIといったスーパーエンプラへのグレードアップを検討します。ただし材料コストは大幅に上昇するため、要求性能とコストのバランスを慎重に見極める必要があります。
まとめ
ポリカーボネート(PC)は、透明性と耐衝撃性を高いレベルで両立できる、数少ない樹脂材料です。光学部品や安全性が求められる部品、精密な寸法が求められる筐体など、幅広い用途で高い価値を発揮します。
一方で、耐薬品性の低さや加水分解による物性低下、成形時の離型トラブルといったデリケートな一面も持ち合わせています。PCの特性を最大限に活かすためには、用途に適しているかの見極めと、それに基づいた金型設計・成形条件の最適化が不可欠です。
ポリカーボネート(PC)の精密射出成形は三行合成樹脂へご相談ください
当社では、試作工程から徹底した金型の作り込みを行っているため、複雑形状のPC製品であってもスムーズに量産化を実現できます。製品部全周に標準比3〜5倍という高密度な冷却回路を配置する独自の金型設計、試作品のプロファイルに基づく成形条件の最適化・金型の補正などの独自の工夫で、お客様のお悩みを解決します。
- 寸法精度±0.005mmを実現する独自の金型設計・冷却技術
- 計81台の電動射出成形機(50t〜650t)による0.1g〜約3.5kgまでの対応力
- クリーンルーム(クラス10,000)での成形にも対応
- 特級10名・1級30名を含む国家資格保有の成形技能士が多数在籍
- ISO9001/ISO14001/ISO13485に基づく品質保証体制
「透明部品の外観品質に悩んでいる」「PCの離型不良が改善しない」「他社で断られた複雑形状のPC製品がある」——そうしたご相談も歓迎しております。試作から量産、組立まで一貫して対応いたしますので、まずはお気軽にお問い合わせください。