「試作はうまくいったのに、量産に切り替えたら寸法がズレる」「試作品と量産品で強度が違う」——こうした試作と量産の”ギャップ”に悩まされた経験はないでしょうか。
試作工法にはいくつもの種類があり、それぞれコスト・スピード・精度・量産再現性が異なります。目的に合わない工法を選んでしまうと、試作段階では順調に見えても、いざ量産化する段階で想定外のトラブルが発生することが少なくありません。
この記事では、精密射出成形における代表的な試作工法の種類とその特徴を整理し、試作から量産へスムーズに移行するためのポイントを解説します。
そもそも射出成形の試作の目的とは
試作と一口に言っても、その目的は開発フェーズによって異なります。目的が定まっていないまま工法を選ぶと、「安く早くできたが量産の検証には使えなかった」というミスマッチが起こりがちです。まずは試作の目的を3つに整理しておきましょう。
①形状・意匠の確認 デザインの見た目や、手に取ったときの質感、他部品との組み合わせ(干渉確認)を確認する段階です。精度や材料特性より、スピードと見た目の再現性が重視されます。
②機能・強度の確認 実際に使用する材料に近い物性で、強度・耐熱性・可動部の動作などを検証する段階です。試作品の材料が量産材料と異なると、正しい評価ができません。
③金型・量産条件の検証 量産用金型そのもの、またはそれに近い条件で成形し、寸法精度・外観品質・成形条件を検証する段階です。ここでの検証が甘いと、量産移行後にトラブルが顕在化します。
目的に応じて適切な工法を選ぶことが、手戻りのない開発の第一歩です。
💡 併せて読みたい 金型製作前の流動解析や構造提案には対応していますか?
精密射出成形の試作工法の種類一覧
代表的な試作工法を、目的別に整理すると次のようになります。
| 工法 | 主な目的 | コスト | 納期の目安 | 量産再現性 |
| 3Dプリンター(積層造形) | 形状・意匠確認 | 安い | 数日 | 低い |
| 切削加工(NC加工) | 形状・機能の一部確認 | やや安い | 数日〜1週間 | 低〜中 |
| 簡易金型(アルミ型) | 機能確認・小ロット先行生産 | 中〜高 | 2〜4週間 | 中〜高 |
| 量産型による試作成形 | 金型・量産条件の最終検証 | 高い | 1〜2ヶ月程度 | 高い(量産そのもの) |
コストと納期が安い工法ほど、実際の量産条件からは離れていきます。「早く安く」だけで工法を選ぶと、量産移行時の再現性で不利になる点に注意が必要です。
3Dプリンター(積層造形)|スピード重視の形状確認向き
3Dデータから直接、樹脂や光硬化樹脂を積層して造形する方法です。金型が不要なため、最も早く・安く試作品を得られる工法です。デザインレビューや、社内での形状確認、簡単な組み付けチェックには非常に有効です。
一方で、材料特性が量産で使う樹脂と大きく異なることが多く、強度評価や実使用環境での機能確認には不向きです。射出成形特有の収縮・反り・ウェルドラインなども再現できません。
切削加工(NC加工)|量産材料に近い物性で検証したいときに
樹脂の塊(ブロック材)を削り出して試作品を作る方法です。3Dプリンターに比べて、量産材料に近い物性(強度・耐熱性など)で機能確認ができる点がメリットです。
ただし、射出成形品特有の肉厚差やリブ構造による収縮・ヒケは再現できず、また薄肉・複雑形状の再現には限界があります。少数個の機能試作には向きますが、量産検証には向きません。
簡易金型(アルミ型・低圧成形)|量産材料での機能確認に
アルミなど加工しやすい金属で簡易的な金型を製作し、実際の量産樹脂を使って少量成形する方法です。量産と同じ材料で強度・機能を確認できるため、機能試作として高い信頼性があります。
型の耐久性は量産用の鋼製金型(本型)より劣るため、生産できる数量は数百〜数千ショット程度が目安です。また、簡易金型ならではの制約(抜き勾配や冷却回路の簡略化など)により、量産型とは寸法や外観にわずかな差が出ることもあります。
当社では、成形機のトン数を最適化した金型設計により、試作段階から効率的な検証を行う提案も可能です。
💡 併せて読みたい 成形機のダウンサイジングによるコストダウン
量産型による試作成形|最終検証として最も再現性が高い
量産で使用する本型(鋼製金型)を先行製作し、それを使って試作成形を行う方法です。金型構造・冷却回路・ゲート位置など、量産と全く同じ条件で検証できるため、最も再現性の高い試作方法です。
コストと納期はかかりますが、「試作はOKだったのに量産で問題が出た」という手戻りを避けられるという点で、複雑形状や高精度が求められる部品では最終的にこの方法が最も効率的になるケースも少なくありません。
当社では、量産を見据えた金型の作り込みを試作段階から徹底しており、試作品のプロファイル(形状精度・収縮データ)に基づいて成形条件の最適化や金型への精密なフィードバック補正を行っています。
💡 併せて読みたい
金型の設計・製作まで対応可能ですか?
0.1mm微細スリットを含む高精度インク供給部品の量産安定化
試作から量産へ移行する際に起こりやすい5つの課題
工法選定を誤ったり、試作から量産への橋渡しが不十分だったりすると、次のようなトラブルが起こりやすくなります。
①寸法・収縮率のズレ
試作工法によっては、量産用樹脂の成形収縮率を正確に再現できません。3Dプリンターや切削加工での試作は特に、量産品との寸法差が生じやすい点に注意が必要です。
②強度・耐久性の不足が量産段階で発覚する
試作材料と量産材料の物性が異なると、量産移行後に強度不足やクラックが判明することがあります。機能試作の段階から、量産材料に近い(または同一の)材料で評価することが重要です。
💡 併せて読みたい
精密射出成形におけるクラック(割れ)の発生メカニズム!根本的な対策は?
③ヒケ・ボイド・反りなど外観・内部品質の不良
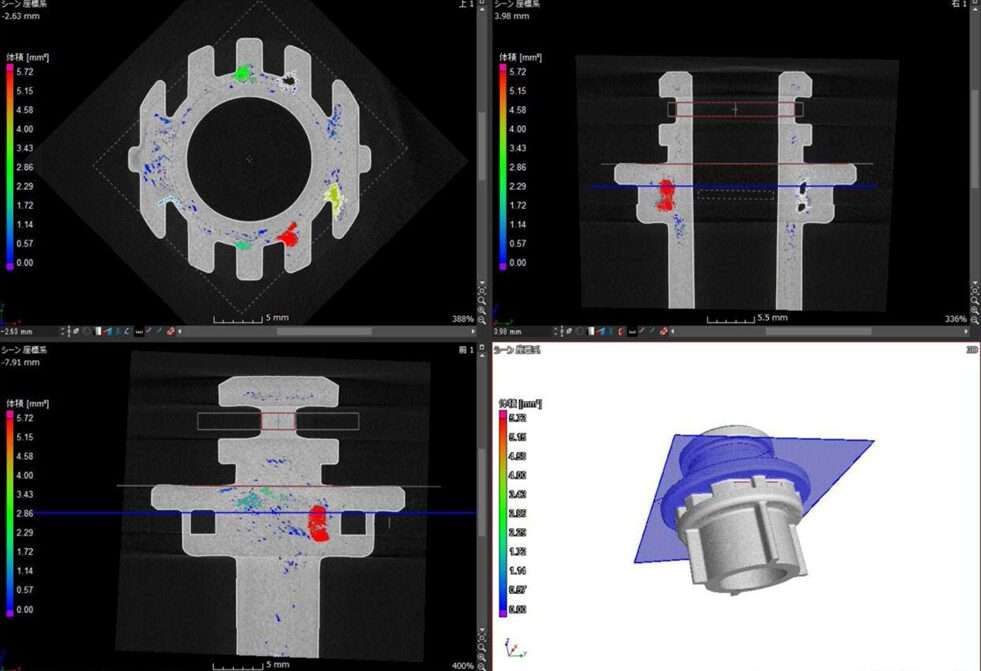
簡易金型や量産型以外の工法では、射出成形特有の冷却挙動を再現できないため、量産段階になって初めてヒケやボイド、反りが顕在化するケースがあります。
💡 併せて読みたい
精密射出成形におけるヒケの発生メカニズム!ヒケを防ぐためには?
精密射出成形におけるボイドの発生メカニズム!ボイドを防ぐためには?
④離型不良・バリなど金型構造起因の不良
簡易金型では省略されがちな抜き勾配やガス抜き構造が、量産型では必要になることがあります。試作段階でこうした金型構造の違いを見落とすと、量産立ち上げ時に離型不良やバリの対策からやり直すことになります。
💡 併せて読みたい
精密射出成形における離型不良の発生メカニズム!離型不良を防ぐ対策とは?
精密射出成形におけるバリの発生の要因とは?押さえておくべきポイント
⑤想定外のコスト増・納期遅延
試作段階での検証が不十分なまま量産型を製作してしまうと、量産型の修正(金型改修)が必要になり、結果的に当初の想定よりコストと納期が大きく膨らんでしまいます。
スムーズに量産へ移行するための5つのポイント
試作と量産のギャップを最小限に抑えるために、当社が実践しているポイントをご紹介します。
①試作段階から量産を見据えた金型設計を行う
試作用の金型であっても、量産時の冷却回路やゲート位置を想定した設計を行うことで、量産移行時の手戻りを大幅に減らせます。当社では、製品部の全周に標準比3〜5倍という高密度な冷却回路を配置する独自の金型設計を、試作段階から取り入れています。
②流動解析による事前検証を行う
金型製作前に流動解析を活用し、ゲート位置・ランナー形状・冷却回路・突き出し方法を事前に検討することで、成形不具合を製作前に推定し、量産移行後の手戻りを最小限に抑えられます。
💡 併せて読みたい 金型製作前の流動解析や構造提案には対応していますか?
③デザインレビューを徹底する
図面の段階から社内でのデザインレビューを実施し、成形不具合につながる要素を事前に洗い出すことで、高品質な金型の立ち上げを可能にします。
④試作品データに基づいて成形条件・金型を補正する
試作品の形状精度や収縮データといったプロファイルを詳細に分析し、そのデータに基づいて量産条件の最適化や金型へのフィードバック補正を行うことで、量産移行時の再現性を高めます。
⑤試作から量産、組立までを一貫対応できる体制を選ぶ
試作と量産を別々の会社に依頼すると、情報の引き継ぎロスや責任の所在が不明確になりがちです。試作・量産・組立までを一貫して対応できるパートナーを選ぶことで、トータルでのコストダウンと納期短縮を実現できます。
💡 併せて読みたい 試作から量産まで一貫して対応してもらえますか? 当社の独自性
当社の試作対応力|スピードと精度を両立する体制
当社では、試作段階から量産を見据えた金型の作り込みを徹底しており、一般的には4〜5回程度と言われる試作の型直し回数を、2回程度での立ち上げを目指す体制を整えています。金型製作から量産開始までのスピードは、案件にもよりますが1ヶ月半〜2ヶ月程度が目安です。
また、超低圧・高精度成形を可能にする技術にも対応しており、微細部品や高精度部品の試作・量産においても、安定した品質を実現しています。
- 寸法精度±0.005mmを実現する独自の金型設計・冷却技術
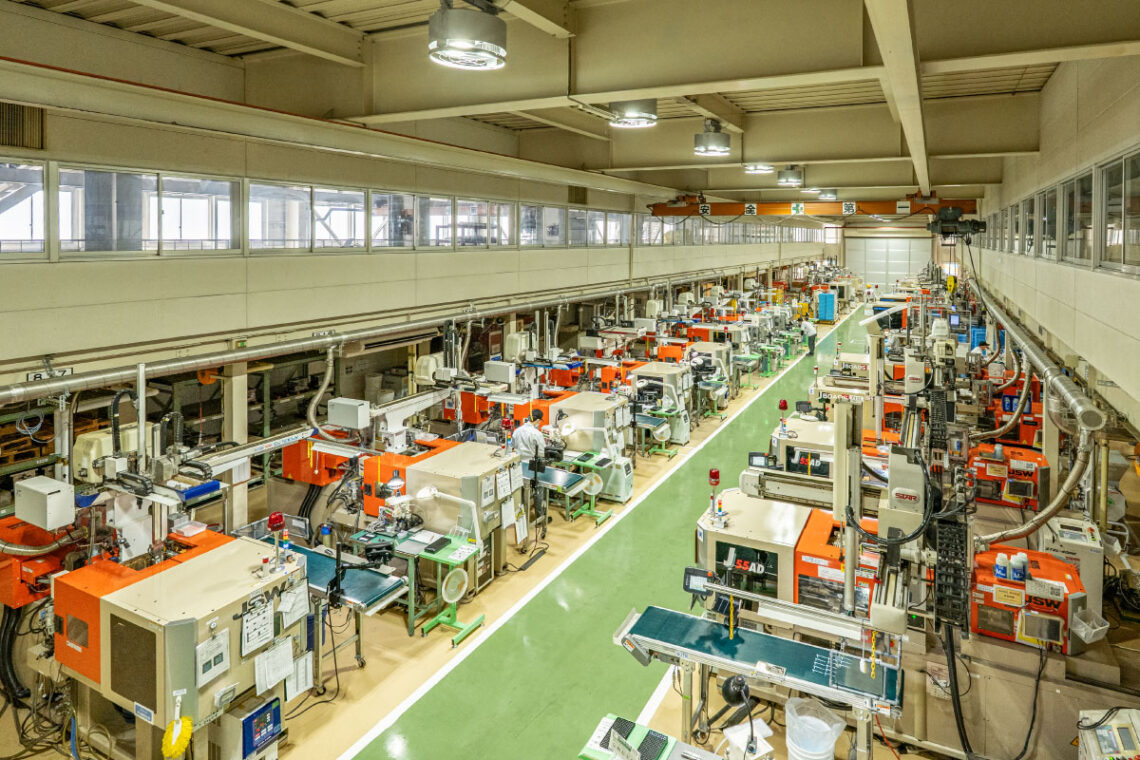
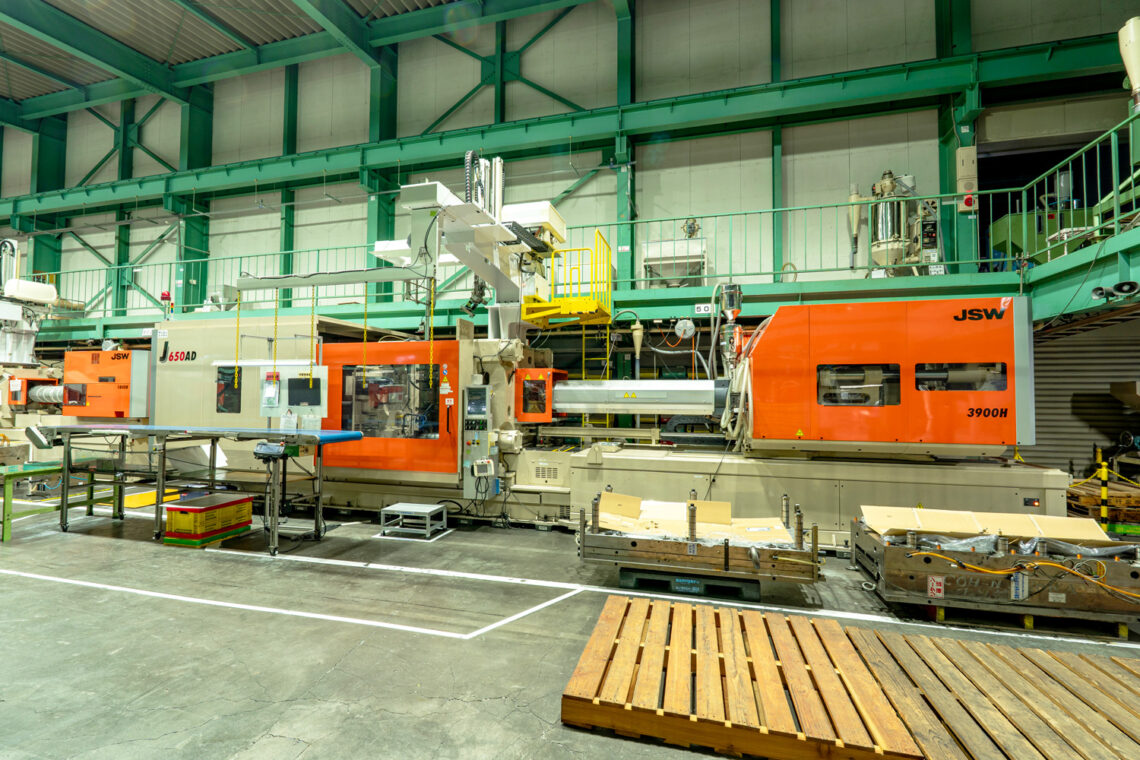
- 計81台の電動射出成形機(50t〜650t)による0.1g〜約3.5kgまでの対応力
- 流動解析を活用した金型構造の事前検討・デザインレビュー体制
- クリーンルーム(クラス10,000)での成形にも対応
- 金型の設計・製作から試作成形、量産成形、組立までの一貫対応
💡 併せて読みたい 保有設備はこちら 品質管理体制について教えてください
精密射出成形の試作は三行合成樹脂へご相談ください
「どの試作工法を選べばよいか分からない」「試作はできたが量産に不安がある」——そうしたお悩みも、お気軽にご相談ください。当社は、金型の設計・製作から試作成形、量産成形、そして組立までを社内で一貫対応できる体制を整えています。
一貫生産だからこそ、試作段階で得られたデータを量産条件へダイレクトに反映でき、トータルコストの削減と納期の短縮を実現します。