「汎用プラスチックでは強度が足りない」「金属部品を樹脂に置き換えたいが、スーパーエンプラほどの耐熱性までは不要」——そうした部品づくりの中間に位置するのが、エンプラ(エンジニアリングプラスチック)です。
自動車の機構部品や家電の構造部品、精密機器の駆動部など、日常の製品の中で「強度」「精度」「耐久性」が求められる場面の多くに、実はこのエンプラが使われています。一方で「PA・POM・PC・PBT……種類が多くてどれを選べばよいか分からない」という声もよく聞かれます。
この記事では、エンプラの定義から、汎用プラスチック・スーパーエンプラとの違い、5大エンプラをはじめとする代表的な材料の種類と特徴、用途、そして射出成形における注意点までを、設計・調達のご担当者様向けにわかりやすく整理して解説します。
エンプラ(エンジニアリングプラスチック)とは
エンプラとは、汎用プラスチックよりも高い機械的強度・耐熱性・寸法安定性を持ち、構造部品や機構部品として使用できる水準の性能を備えたプラスチック材料の総称です。一般的に連続使用温度は100〜150℃程度とされ、汎用プラスチックとスーパーエンプラの中間に位置づけられます。
プラスチックは、性能とコストのバランスによって大きく3つに分類されます。
| 分類 | 連続使用温度の目安 | 代表的な材料 | 価格帯の目安 |
| 汎用プラスチック | 〜100℃ | PP、PE、PS、ABS、PVC | 数百円/kg |
| エンジニアリングプラスチック(エンプラ) | 100〜150℃ | PA(ナイロン)、POM、PC、PBT、変性PPE | 数百〜千数百円/kg |
| スーパーエンプラ | 150℃以上 | PPS、PEEK、PEI、PSU、LCPなど | 数千〜数万円/kg |
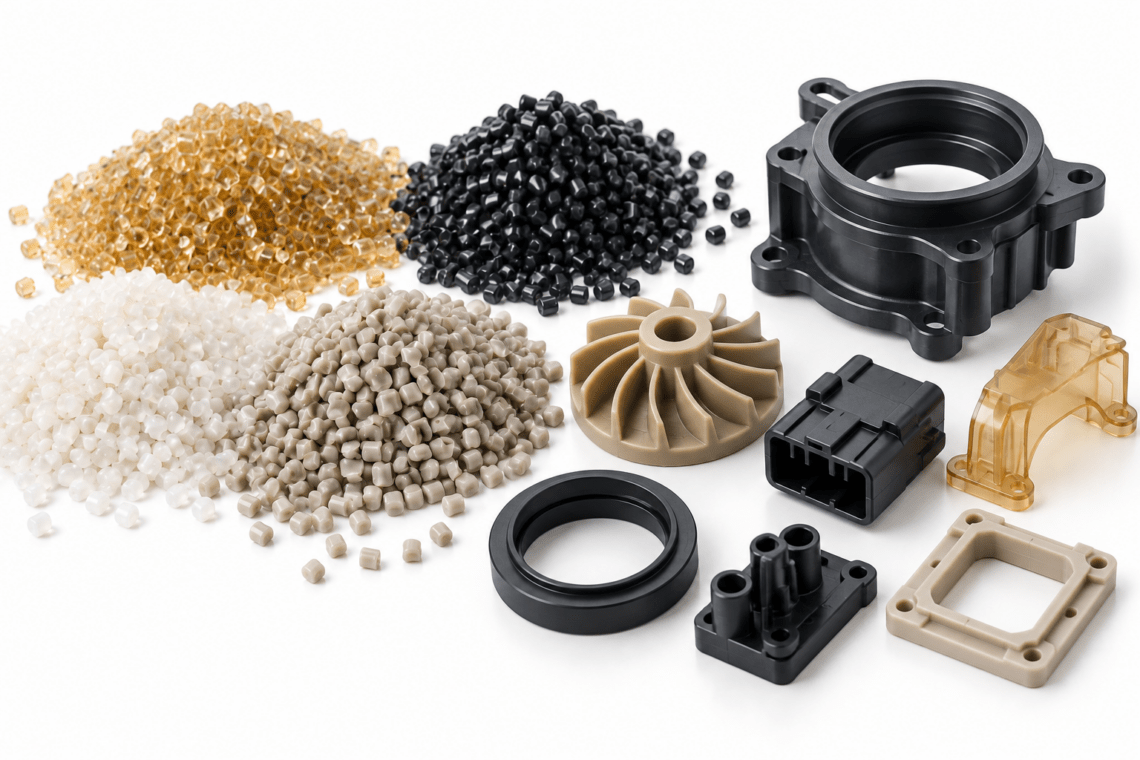
エンプラの中でも特に生産量・実績が多いPA・POM・PC・PBT・変性PPEの5種類は「5大エンプラ」と呼ばれ、機構部品から外装部品まで幅広い分野で採用されています。ABSは性質上、汎用プラスチックに分類されることが多いものの、5大エンプラに次ぐ準エンプラ的なポジションで扱われることもあります。
対応できる樹脂の種類について詳しくは、対応材質ページをご確認ください。
エンプラと汎用プラスチック・スーパーエンプラの違い
「汎用プラスチックで足りるのか、エンプラが必要なのか、あるいはスーパーエンプラまで必要なのか」を判断するには、それぞれの違いを整理しておくことが重要です。主な違いは次の4点です。
① 耐熱性の違い
汎用プラスチックが100℃前後で軟化・変形を始めるのに対し、エンプラは100〜150℃程度まで物性を維持できます。エンジンルーム周辺や、熱源に近い機構部品など、汎用プラスチックでは対応が難しい環境で選択肢となります。ただしスーパーエンプラ(150℃以上)ほどの過酷な高温環境には対応できないため、使用温度の見極めが重要です。
② 機械的強度・耐摩耗性の違い
エンプラは、ガラス繊維(GF)などの強化材と組み合わせることで、金属に迫る強度・剛性を実現できます。PA6のように摺動特性に優れた材料も多く、ギアやベアリングといった駆動部品への採用が進んでいます。
③ 寸法安定性・電気的特性の違い
PCやPBTのような非晶性・結晶性それぞれのエンプラは、成形収縮率が小さく寸法精度を出しやすい、あるいは高い電気絶縁性を持つといった特性を備え、精密部品や電子部品の分野で重宝されています。
一方で、PA6は吸湿による寸法変化、PC・PBTは加水分解による物性低下など、エンプラならではの注意点も存在します。
💡 併せて読みたい 樹脂の加水分解が精密射出成形にどう影響する?加水分解しやすい樹脂材料の種類と対策
④ コスト・成形難易度の違い
エンプラの材料単価は、汎用プラスチックの数倍程度が目安です。成形温度も汎用プラスチックよりやや高くなりますが、スーパーエンプラほどの高温対応設備までは通常必要とせず、コストと性能のバランスに優れた選択肢と言えます。
エンプラの主な特徴(メリット・デメリット)
エンプラのメリット
①機械的強度・剛性に優れる
引張強度や曲げ強度が高く、負荷のかかる構造部品・機構部品にも対応できます。
②耐熱性が汎用プラスチックより高い
100〜150℃程度の環境でも安定して使用できます。
③耐摩耗性・摺動特性に優れる材料が多い
POMやPA6など、ギア・軸受・スライド部品に適した材料がそろっています。
④寸法安定性・電気的特性に優れる
PCの高い寸法安定性、PBTの優れた電気絶縁性など、精密部品・電子部品用途に強みを持ちます。
⑤金属代替による軽量化・コストダウンが可能
GF強化グレードを用いることで、従来金属で作られていた部品の樹脂化が進んでいます。
エンプラのデメリット・注意点
①材料コストが汎用プラスチックより高い
性能が上がる分、材料単価も上昇するため、要求性能に見合った選定が重要です。
②材料ごとの弱点を理解した設計が必要
PA6の吸湿性、PC・PBTの加水分解、POMの成形収縮など、材料固有の注意点を踏まえた設計・成形条件の管理が欠かせません。
③成形難易度がやや高い
汎用プラスチックに比べて成形温度が高く、結晶性樹脂では固化が早いなど、金型設計・成形条件の最適化が品質を左右します。
④スーパーエンプラほどの耐熱性・耐薬品性は持たない
150℃を超える環境や、強酸・強アルカリなど過酷な薬品環境では、スーパーエンプラへのグレードアップが必要になります。
エンプラの種類一覧|5大エンプラを中心に解説
エンプラの中でも代表的な5種類(5大エンプラ)を中心に、それぞれの特徴を見ていきましょう。
| 材料(略称) | 正式名称 | 結晶性/非晶性 | 主な特徴 |
| PA(ナイロン) | ポリアミド | 結晶性 | 機械的強度・耐摩耗性に優れる。吸湿による寸法変化に注意 |
| POM | ポリアセタール | 結晶性 | 摺動特性・耐疲労性に優れ、ギアや軸受に最適。成形収縮率が大きい |
| PC | ポリカーボネート | 非晶性 | 耐衝撃性・透明性・寸法安定性に優れる。加水分解・耐薬品性に注意 |
| PBT | ポリブチレンテレフタレート | 結晶性 | 電気的特性・機械的強度に優れる。加水分解・変形に注意 |
| 変性PPE | 変性ポリフェニレンエーテル | 非晶性 | 低吸水性・寸法安定性に優れ、PSとのアロイで使われることが多い |
材料ごとの詳しい対応状況は、対応材質ページで一覧をご確認いただけます。
PA(ポリアミド/ナイロン)|強度と摺動性を兼ね備えたオールラウンダー
PA(ナイロン)は、5大エンプラの中でも特に機械的強度と耐摩耗性に優れた材料です。ガラス繊維で強化することで剛性・寸法安定性を大幅に向上できるほか、燃料・オイル・アルカリ性物質への耐性も高く、自動車のエンジン周辺部品や機械の内部部品に古くから採用されています。
一方で吸湿性が高く、水分を吸うと寸法がわずかに変化したり、機械的剛性が一時的に低下したりするため、高精度が求められる用途では吸湿による影響を考慮した設計・成形が必要です。
💡 併せて読みたい 給油口カバー|PAによる暖房機器部品の成形事例
POM(ポリアセタール)|摺動部品・機構部品の定番材料
POMは、低摩擦係数と高い耐摩耗性を持ち、ギアやベアリング、スライド部品など、繰り返し動作する機構部品に最適な材料です。疲労強度にも優れ、長期間の稼働にも安定した性能を発揮します。
比較的バリが発生しにくい材料特性を持つ一方、成形収縮率が大きいため、厚肉部のヒケや寸法バラつきに注意が必要です。微細形状ではピン倒れなど、精密な金型設計が求められる場面もあります。
💡 併せて読みたい
計測・測定機器用スリーブ|POMの微細摺動部品成形事例
暖房機器用ネジキャップ|POMの高精度嵌合部品成形事例
PC(ポリカーボネート)|耐衝撃性・透明性・寸法安定性を兼ね備える
PCは、樹脂材料の中でも突出した耐衝撃性を持ち、なおかつガラスに匹敵する透明性(可視光線透過率80〜90%)を両立できる、汎用エンプラの中でも特徴的な材料です。非晶性樹脂ゆえに成形収縮率が極めて小さく、電子機器の精密部品など、ミクロン単位の精度が求められる用途にも対応します。
自己消火性を備え電気製品の筐体にも適していますが、酸・アルカリ・有機溶剤には弱く、熱水やスチームによる加水分解にも注意が必要です。
💡 併せて読みたい
自動車用エアコン送風口の可動部品|PCによる意匠性・機能性の両立事例
産業機器用導光体|PCによる光学部品の精密成形事例
PBT|電気的特性と機械的強度のバランスに優れる
PBTは、結晶性のポリエステル系エンプラで、機械的強度と電気的特性のバランスに優れた材料です。ガラス繊維で強化することで、従来は金属で製造されていた構造部品にも採用できる剛性を実現します。高い電気絶縁性は湿度の高い環境でも低下しにくく、高電圧部品の絶縁カバーとしても信頼性を発揮します。
PC同様、熱水やスチームによる加水分解に弱く、結晶性樹脂ゆえに固化が早いため、冷却が不十分だと変形しやすい点にも注意が必要です。
💡 併せて読みたい
制御機器用パイプ|PBTによる長尺精密部品の成形事例
高温多湿環境における樹脂の加水分解とは?精密射出成形における樹脂材料管理の重要性
変性PPE|低吸水性と寸法安定性を活かすアロイ材料
変性PPE(変性ポリフェニレンエーテル)は、単体で使われるよりも、PSなどとブレンド(アロイ化)して使われることが多い材料です。吸水率が低く寸法安定性に優れるため、電気的特性が求められる部品や、長尺・薄肉形状で寸法精度を保ちたい部品に適しています。
💡 併せて読みたい 空調機器用7セグメント表示部品|ABS・PPEアロイの微細形状成形事例
エンプラの用途|業界別の採用例
| 業界 | 主な用途 | 選定される主な材料 |
| 自動車 | 機構部品、エアコン送風口部品、コネクタ | PA、PC、PBT |
| 家電・OA機器 | ギア、駆動部品、筐体、フレーム | POM、PC、PBT |
| 精密・理化学機器 | 光学部品、摺動部品、精密フレーム | PC、POM |
| 住設・空調機器 | 配管部品、ネジキャップ、パイプ | PA、POM、PBT |
| 電気・電子機器 | 絶縁カバー、コネクタ、表示部品 | PBT、変性PPE |
エンプラは、汎用プラスチックからのグレードアップ先として、あるいは金属からの置き換え先として選定されることが多く、コストと性能のバランスを取りたい部品との相性に優れています。
💡 併せて読みたい 成形事例一覧 金属部品(スクリューねじ)の樹脂化による軽量化・コストダウン
エンプラを射出成形する際の4つの注意点
エンプラは汎用プラスチックより成形が難しく、スーパーエンプラほどではないにせよ、材料特性を理解した成形技術が求められます。実務上、特に重要となるポイントを4つご紹介します。
①加水分解の防止(PC・PBT)
PCやPBTは、熱水やスチームに長時間さらされると加水分解を起こし、物性が著しく低下します。材料乾燥の徹底が品質を大きく左右します。
当社では、材料ごとの乾燥条件をシステムで一括管理し、2次元コードによる材料トレーサビリティとインターロック機能によって、乾燥不足や材料の取り違えを構造的に防いでいます。
💡 併せて読みたい 樹脂の加水分解が精密射出成形にどう影響する?加水分解しやすい樹脂材料の種類と対策
②吸湿による寸法変化への対策(PA)
PA(ナイロン)は吸湿性が高く、成形直後と使用中とで寸法や剛性が変化することがあります。高精度が求められる部品では、あらかじめ吸湿を見込んだ寸法設計や、成形後の調湿処理などの対策が必要です。
③成形収縮・ヒケへの対策(POM・PBT)
結晶性樹脂であるPOMやPBTは成形収縮率が大きく、肉厚部でのヒケや変形が発生しやすい特性があります。ゲート配置や保圧コントロール、冷却回路の設計が品質を左右します。
当社では、製品部の全周に標準比3〜5倍という高密度の冷却回路を配置し、金型内の温度分布を均一に保つことで、ヒケや変形を抑えた成形を実現しています。
💡 併せて読みたい 精密射出成形におけるヒケの発生メカニズム!ヒケを防ぐためには?
④寸法精度・外観品質への対策(PC)
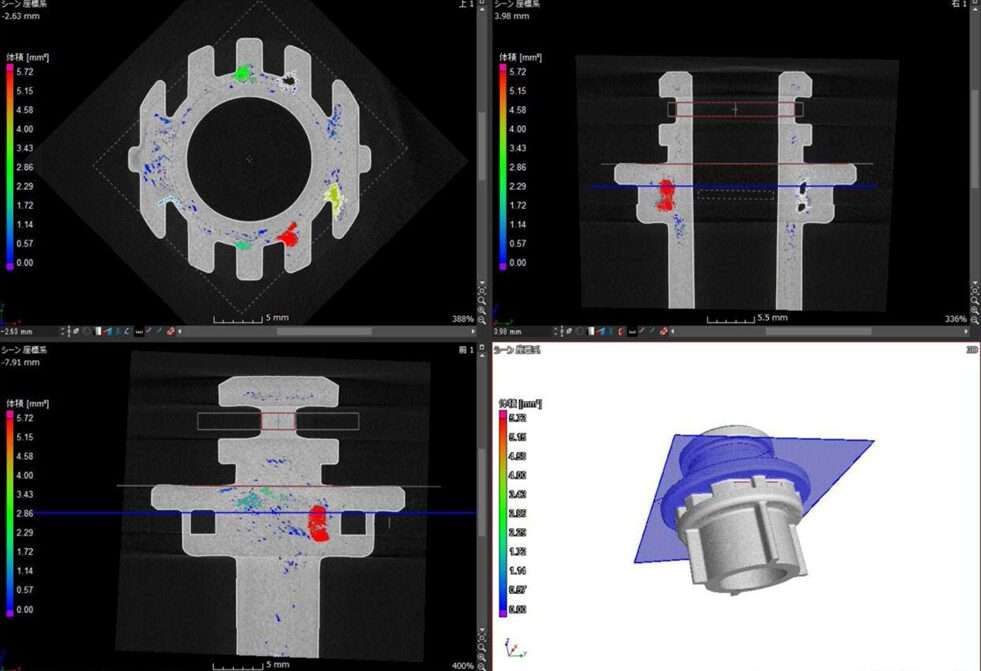
PCは非晶性樹脂ゆえに寸法精度を出しやすい一方、粘度が高くガスを巻き込みやすいため、気泡(ボイド)の発生に注意が必要です。金型のガス抜き設計と高圧成形の組み合わせが、内部品質を左右します。
💡 併せて読みたい 精密射出成形におけるボイドの発生メカニズム!ボイドを防ぐためには?
材料選定に迷ったときの考え方
材料選定は、次の順序で条件を絞り込むと整理しやすくなります。
- 使用温度を確認する … 100℃を大きく超えるならスーパーエンプラも検討
- 必要な強度・摺動性を明確にする … 駆動部品ならPOM、構造強度ならGF強化PA・PBTが候補に
- 電気的特性・寸法精度の要求を確認する … 絶縁性ならPBT、寸法精度ならPCが有利
- 吸湿・加水分解などの使用環境を確認する … 高湿度環境ではPA、蒸気環境ではPC・PBTに注意
- コストと生産数のバランスを評価する … 汎用プラスチックとスーパーエンプラの中間で最適な着地点を探る
特に重要なのが、「汎用プラスチックからのグレードアップが本当に必要か」「逆にスーパーエンプラほどの性能は不要ではないか」という両面からの検討です。要求性能を正しく見極めることで、過不足のない材料選定とコスト最適化が可能になります。
エンプラの射出成形は三行合成樹脂へご相談ください
当社は、PA・POM・PC・PBT・変性PPEといった5大エンプラから、汎用プラスチック、PEEK・PPSなどのスーパーエンプラまで、幅広い材料の精密射出成形に対応しています。
・寸法精度±0.005mmを実現する独自の金型設計・冷却技術
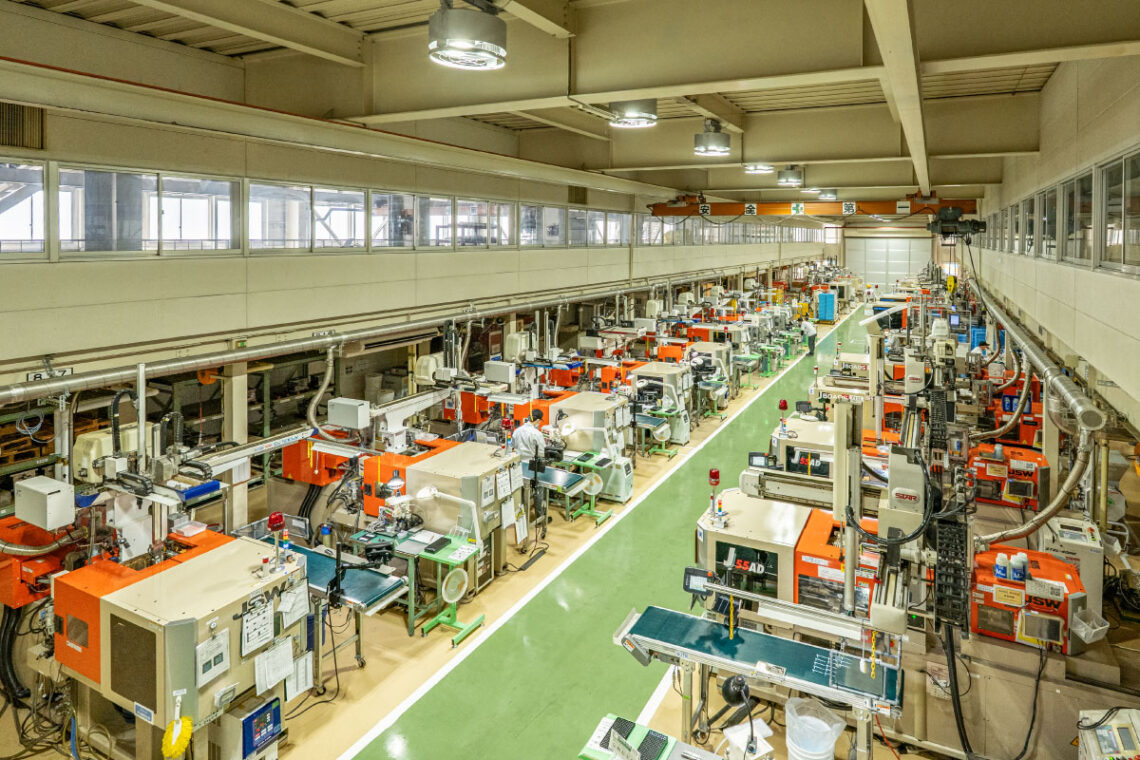
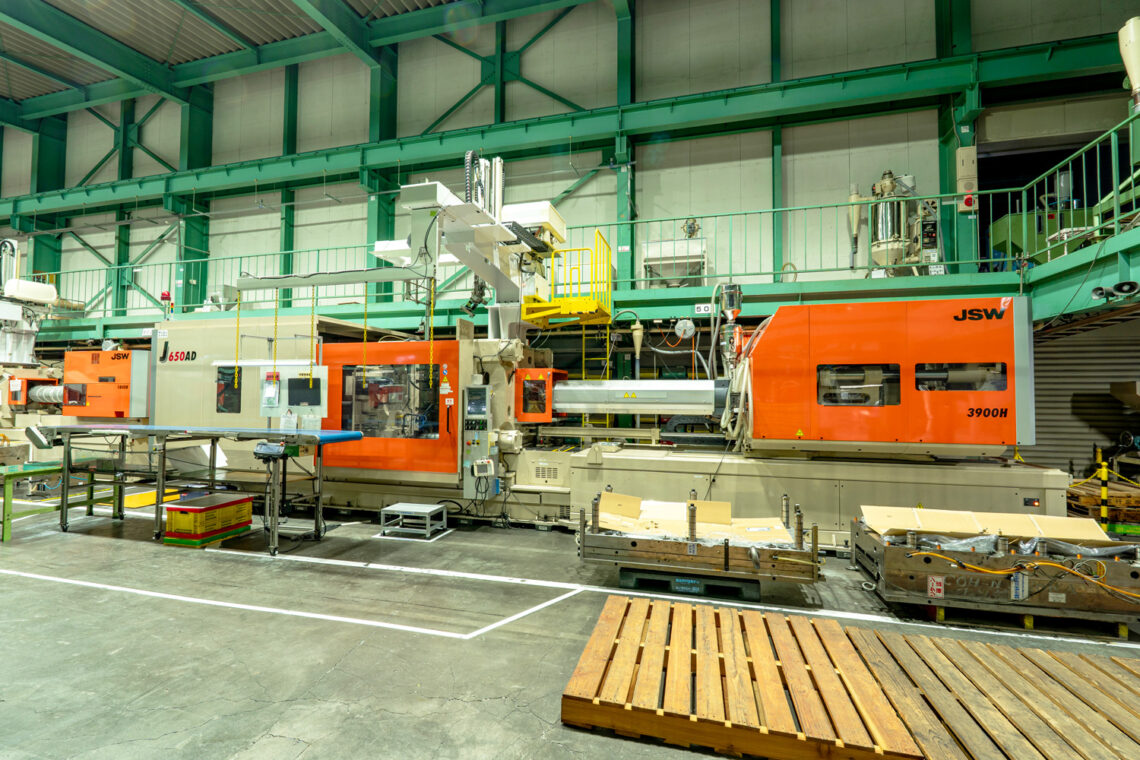
・計81台の電動射出成形機(50t〜650t)による0.1g〜約3.5kgまでの対応力
・クリーンルーム(クラス10,000)での成形にも対応 ・金属部品の樹脂化を実現するVA/VE提案力
・特級10名・1級30名を含む国家資格保有の成形技能士が多数在籍
・ISO9001/ISO14001/ISO13485に基づく品質保証体制
「金属からの置き換えを検討したい」「材料選定の段階から相談したい」「加水分解や寸法変化のトラブルを解決したい」といったご相談も歓迎しております。試作から量産、組立まで一貫して対応いたしますので、まずはお気軽にお問い合わせください。